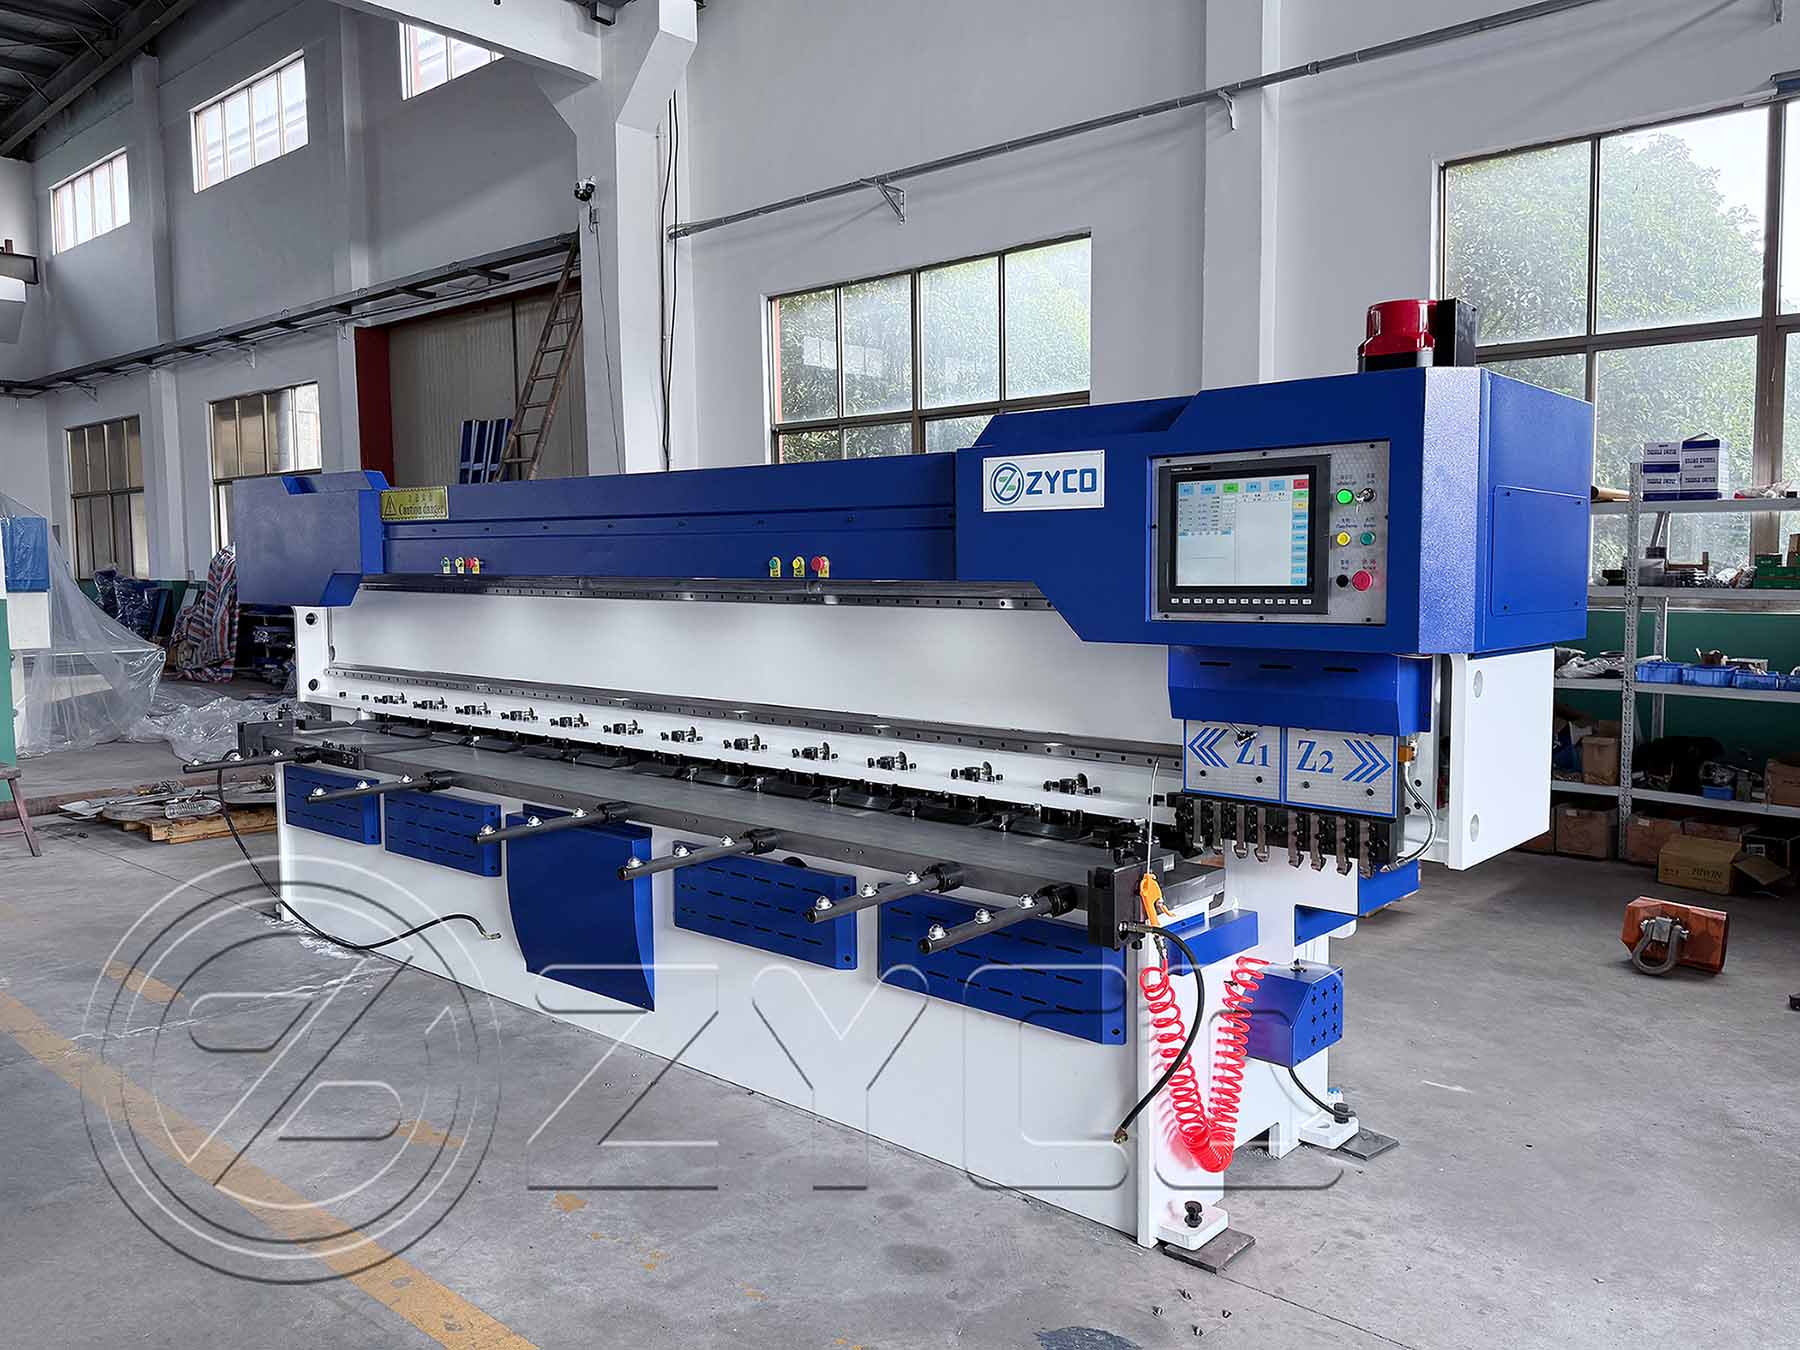
Eine V-Nutmaschine biegt das Metall nicht. Sie bestimmt, wie die Biegung aussehen wird.
Und zwar aus folgendem Grund: Wenn man Blech direkt biegt, widersetzt sich das Material. Es springt zurück, es kann am äußeren Radius reißen, und die Biegung wird runder als gewünscht – insbesondere bei Edelstahl und anderen empfindlichen Werkstoffen. V-Nuten erleichtern die Bearbeitung erheblich. Bevor die Abkantpresse das Werkstück überhaupt berührt, wird die Biegung durch eine präzise geschnittene V-Nut ausgedünnt. Die Linie sorgt dafür, dass der nachfolgende Faltvorgang schärfer, sauberer und weitaus besser vorhersehbar wird.
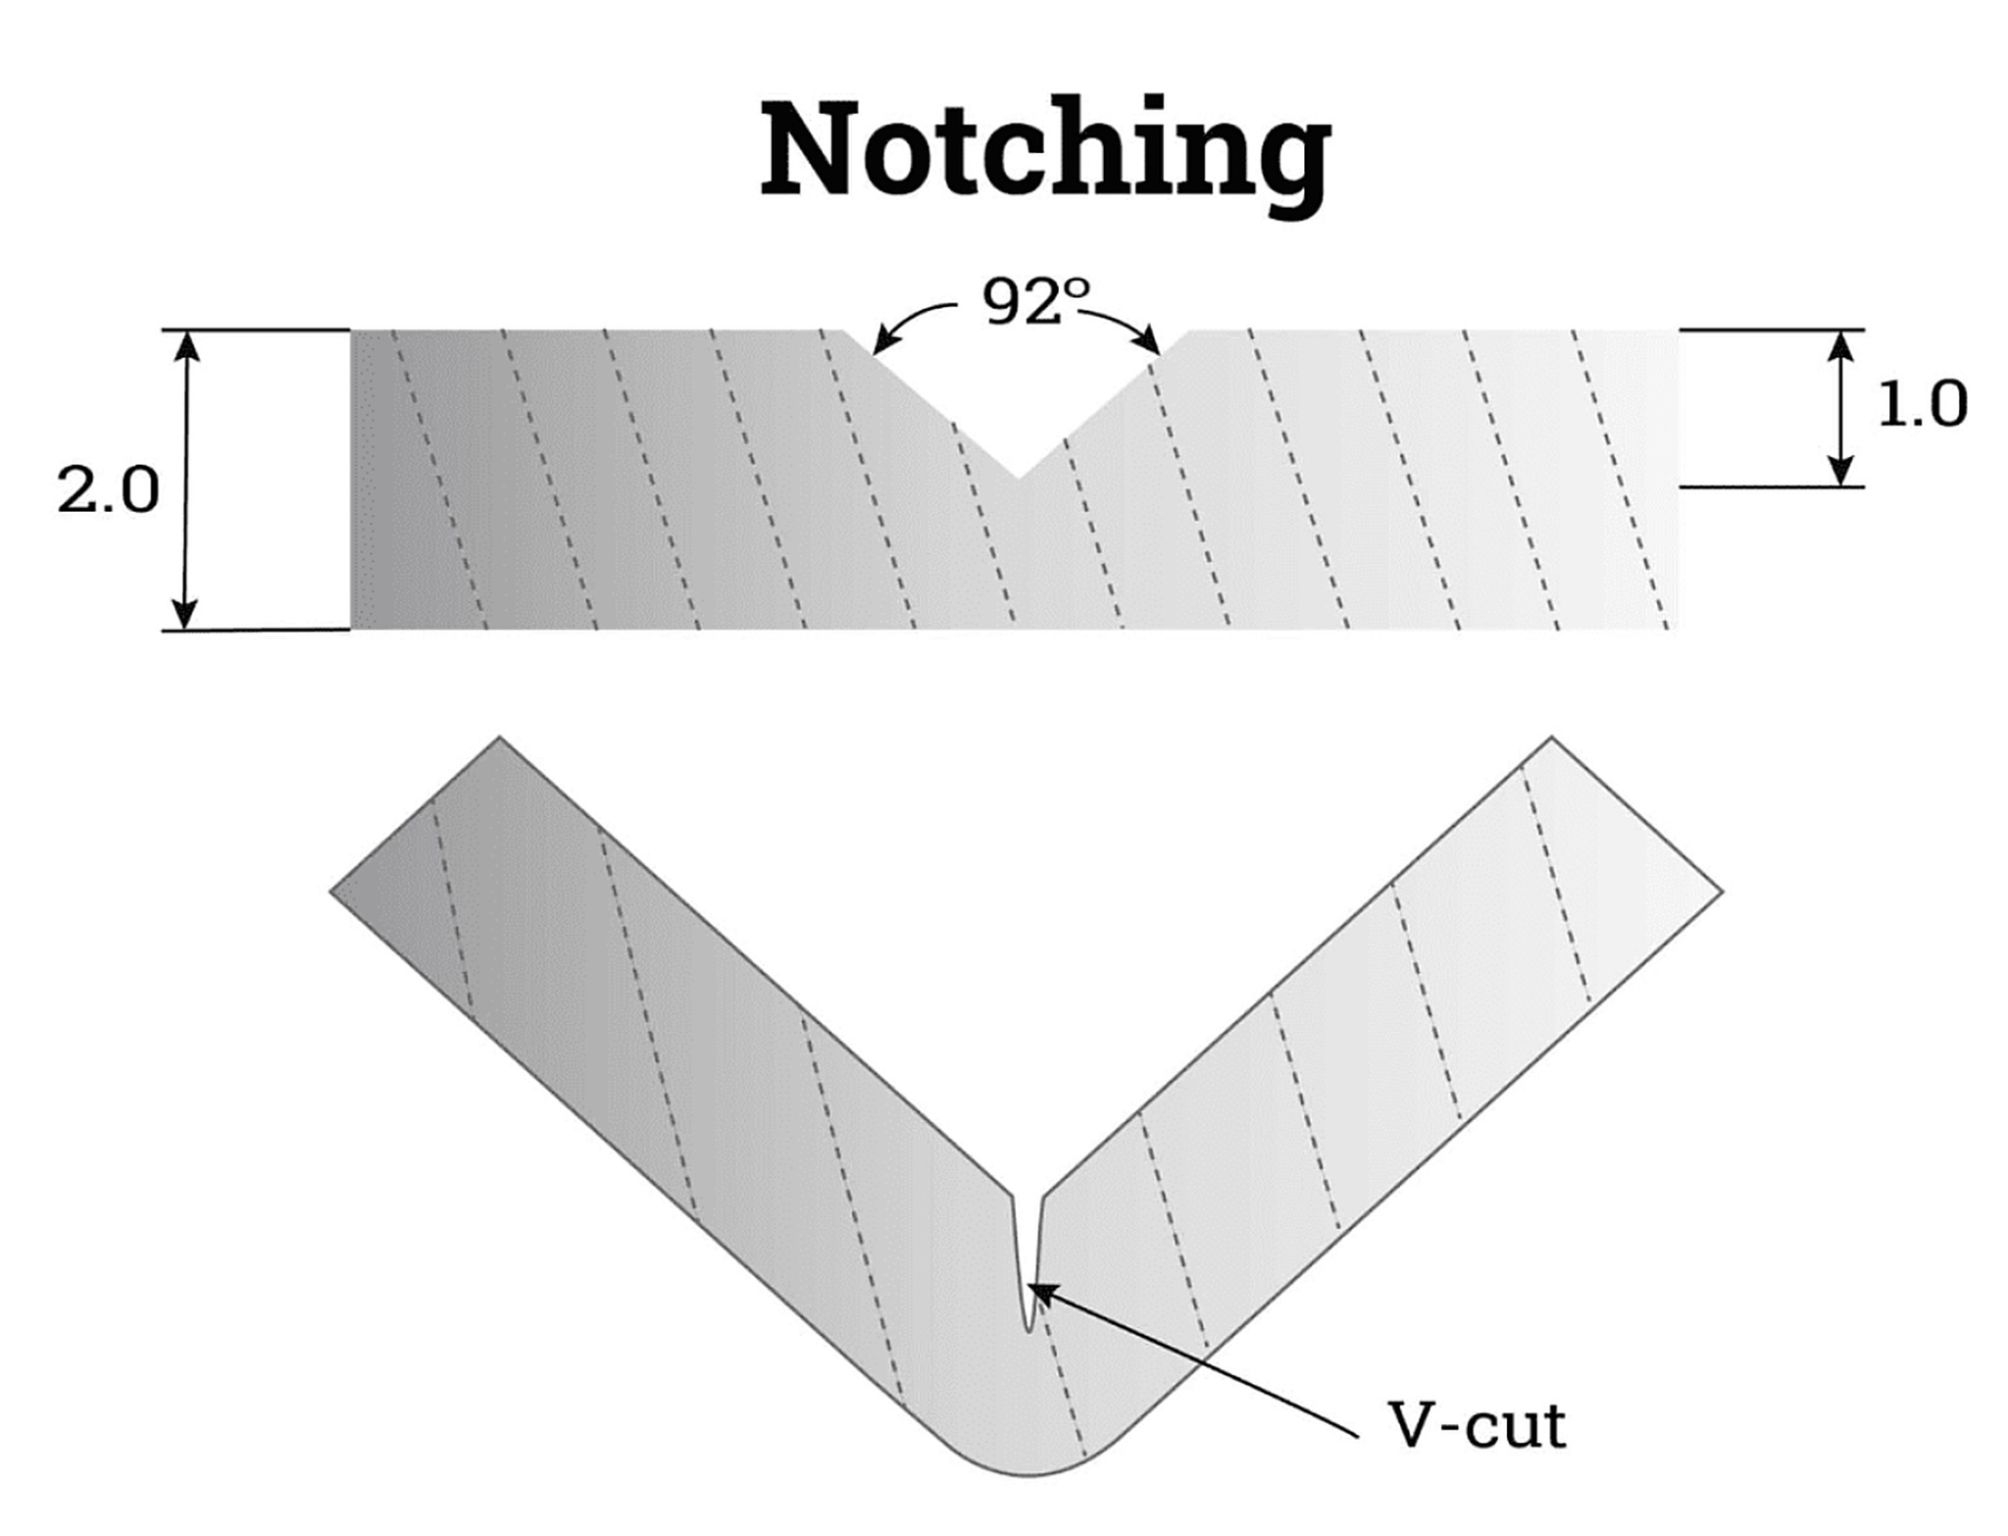
Kerben vs. nach dem Biegen: 92°-Nut, 1,0 tief in 2,0 Platte – die Biegung wird hier entschieden.
Das bedeutet, dass ein überraschend hoher Anteil der „Biegeprobleme“ eigentlich Rillenprobleme sind. Wenn Die verbogenen Teile sind ungleichmäßig, suchen Sie nicht zuerst nach der Abkantpresse. Am Rillenfräser. Drei Dinge bestimmen die Rillenqualität – und damit auch, wie du die Rille biegst. Es.
Tiefenkontrolle: die wichtigste Variable
Ungleichmäßige Nuttiefe ist die häufigste Qualitätsbeanstandung beim Nuten, und es Die Ursache lässt sich fast immer auf einen von drei Verdächtigen zurückführen: ein stumpfes Werkzeug, ein Werkstück, das in der Führung verrutscht Klemmen oder eine Z-Achse, die kalibriert werden muss. Überprüfen Sie sie in dieser Reihenfolge – zuerst das Werkzeug, weil Das ist die günstigste Lösung.
Die CNC-Maschine steuert im Wesentlichen die Tiefe. Moderne Maschinen arbeiten im Mikrometerbereich. Positionierung über Servoachsen mit Encoder-Rückmeldung, aber diese Präzision ist nur so groß Ebenso gut wie die darunter liegende mechanische Kette: scharfes Werkzeug, starre Klemmung, kalibrierte Achse. Bei dünnem Papier kann ein Zehntelmillimeter zusätzlicher Tiefe den Unterschied zwischen einem scharfen Ergebnis ausmachen. verbogen und ein gerissener.
Werkzeug: scharfe Schnitte, stumpfe Risse
Das V-Messer ist der Ort, an dem die eigentliche Arbeit stattfindet. Ein scharfes Hartmetallmesser schneidet eine saubere Nut; ein Eine stumpfe Klinge reißt das Material ein und hinterlässt Grate und raue Kanten, die sich direkt auf andere Oberflächen übertragen. Die fertige Biegung. Grate sind das Zeichen dafür, dass es fertig ist – hören Sie genau hin.
Das Werkzeug sollte dem jeweiligen Auftrag angepasst sein. Härtere Materialien wie Edelstahl erfordern robustere Hartmetallsorten. und flachere Mehrfachpass-Schnitte anstelle eines aggressiven tiefen Passes. Erzwingen eines einzigen Tiefe Schnitte in hartem Material führen zu Ausbrüchen an Kanten und Werkzeugbruch. Kontrolliertes, schrittweises Vorgehen Durch die Senkung der Kosten verkürzt sich die Zykluszeit geringfügig und es werden viele Werkzeuge eingespart.
Klemmung: absolut ruhig, nicht verformt
Das Blech muss während des gesamten Schnittvorgangs absolut ruhig liegen – jede Verrutschung oder Vibration ist sofort sichtbar. direkt als Tiefenabweichung und Positionsfehler. Aber es gibt ein Gleichgewicht: genug Drücken Sie das Blech fest, aber nicht so fest, dass sich dünnes Material verformt. Halten Sie die Backen fest. Reinigen Sie sie, damit sie greifen, ohne zu zerkratzen, und achten Sie auf Luft- oder Hydrauliklecks, die durchlassen Der Druck sank mitten in der Arbeit.
Die Disziplin rund um die Maschine
Die Maschine belohnt Routine. Ein täglicher Kontrollgang – Werkzeugprüfung, Schmierstoffstand, Späneentfernung, Klemmprüfung, Not-Aus-Prüfung – dauert fünf Minuten und deckt Probleme auf solange sie noch günstig sind. Die Bediener bemerken die ersten Anzeichen zuerst: eine Veränderung des Schneidgeräusches, Ungewöhnliche Chipformen, eine Rille, die etwas schief aussieht. Schaffen Sie eine Kultur, in der solche Dinge Beobachtungen werden gemeldet, nicht einfach ignoriert.
Die gründlichere Wartung folgt einem Rhythmus: wöchentliche Reinigung und Inspektion der Führungen und Kugelgewindetriebe, monatliche Schmierung gemäß Herstellerangaben plus Drehmomentprüfungen an kritische Befestigungselemente (Vibrationen lockern irgendwann alles) und regelmäßige Kalibrierung durch ein qualifizierter Techniker mit den entsprechenden Instrumenten. Führen Sie ein Logbuch pro Maschine – Datum, Aufgaben, ausgetauschte Teile, Anomalien. Aus den Protokollen lassen sich Muster ableiten, die bei einer einzelnen Inspektion nicht erkennbar sind. enthüllt.
Wenn etwas nicht stimmt, fang mit den einfachsten Dingen an.
Die meisten Rillenfehler lassen sich durch systematisches Denken beheben. Ungleichmäßige Tiefe? Werkzeug, Klemmung, Z-Achse – in dieser Reihenfolge. Raue oder gratige Kanten? Werkzeugzustand und Schnittqualität. Parameter. Falsche Nutposition? Überprüfen Sie das Programm vor dem Fräsen mit einem Trockenlauf. Metallteile, dann auf Spiel und Encoderprobleme prüfen. Immer die einfachen Dinge überprüfen. Erstens: lose Verbindungen, Flüssigkeitsstände, verstopfte Filter, eine nicht richtig geschlossene Schutztür, die einen Alarm auslöst Verriegeln. Dokumentieren Sie Ihre Feststellungen; die nächste Fehlersuche wird dadurch einfacher.
Präzision entsteht beim Nutenfräsen.
Eine Abkantpresse kann nur das biegen, was die Nutfräse vorgibt. Die Nut muss stimmen – Tiefe, Werkzeug, Klemme, Routine – und die Biegung erledigt sich von selbst. Die Nut bearbeiten Die Maschine als Präzisionsinstrument, nicht als grober Vorbereitungsschritt, und Ihr gesamtes Der Biegevorgang wird dadurch einfacher.
Sprechen Sie mit den Ingenieuren von ZYCO über V-Nut-Anwendungen und Prozesseinstellungen – die günstigste Das Problem mit dem Biegen ist das, was man an der Nut verhindert.


 NETZWERK UNTERSTÜTZT
 Deutsch
 English
 français
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية