Betrachten Sie die Ecke einer Aufzugstür, einer Gebäudeverkleidungsplatte oder eines guten Gerätegehäuse. Die Kante ist scharf – fast wie gefaltetes Papier. Einfache Biegung. Das funktioniert nicht. Drückt man ein Blech ohne Vorbereitung in eine Matrize, erhält man einen großzügigen Abdruck. Radius, Rückfederung, die einem den ganzen Weg entgegenwirkt, und bei härterem oder dickerem Material Risse entlang der Außenseite der Kurve.
Scharfe Ecken haben einen Ursprung. Sie entstehen durch eine Nut, die vor der Biegung eingeschnitten wurde. passiert jemals.
Warum der Groove funktioniert
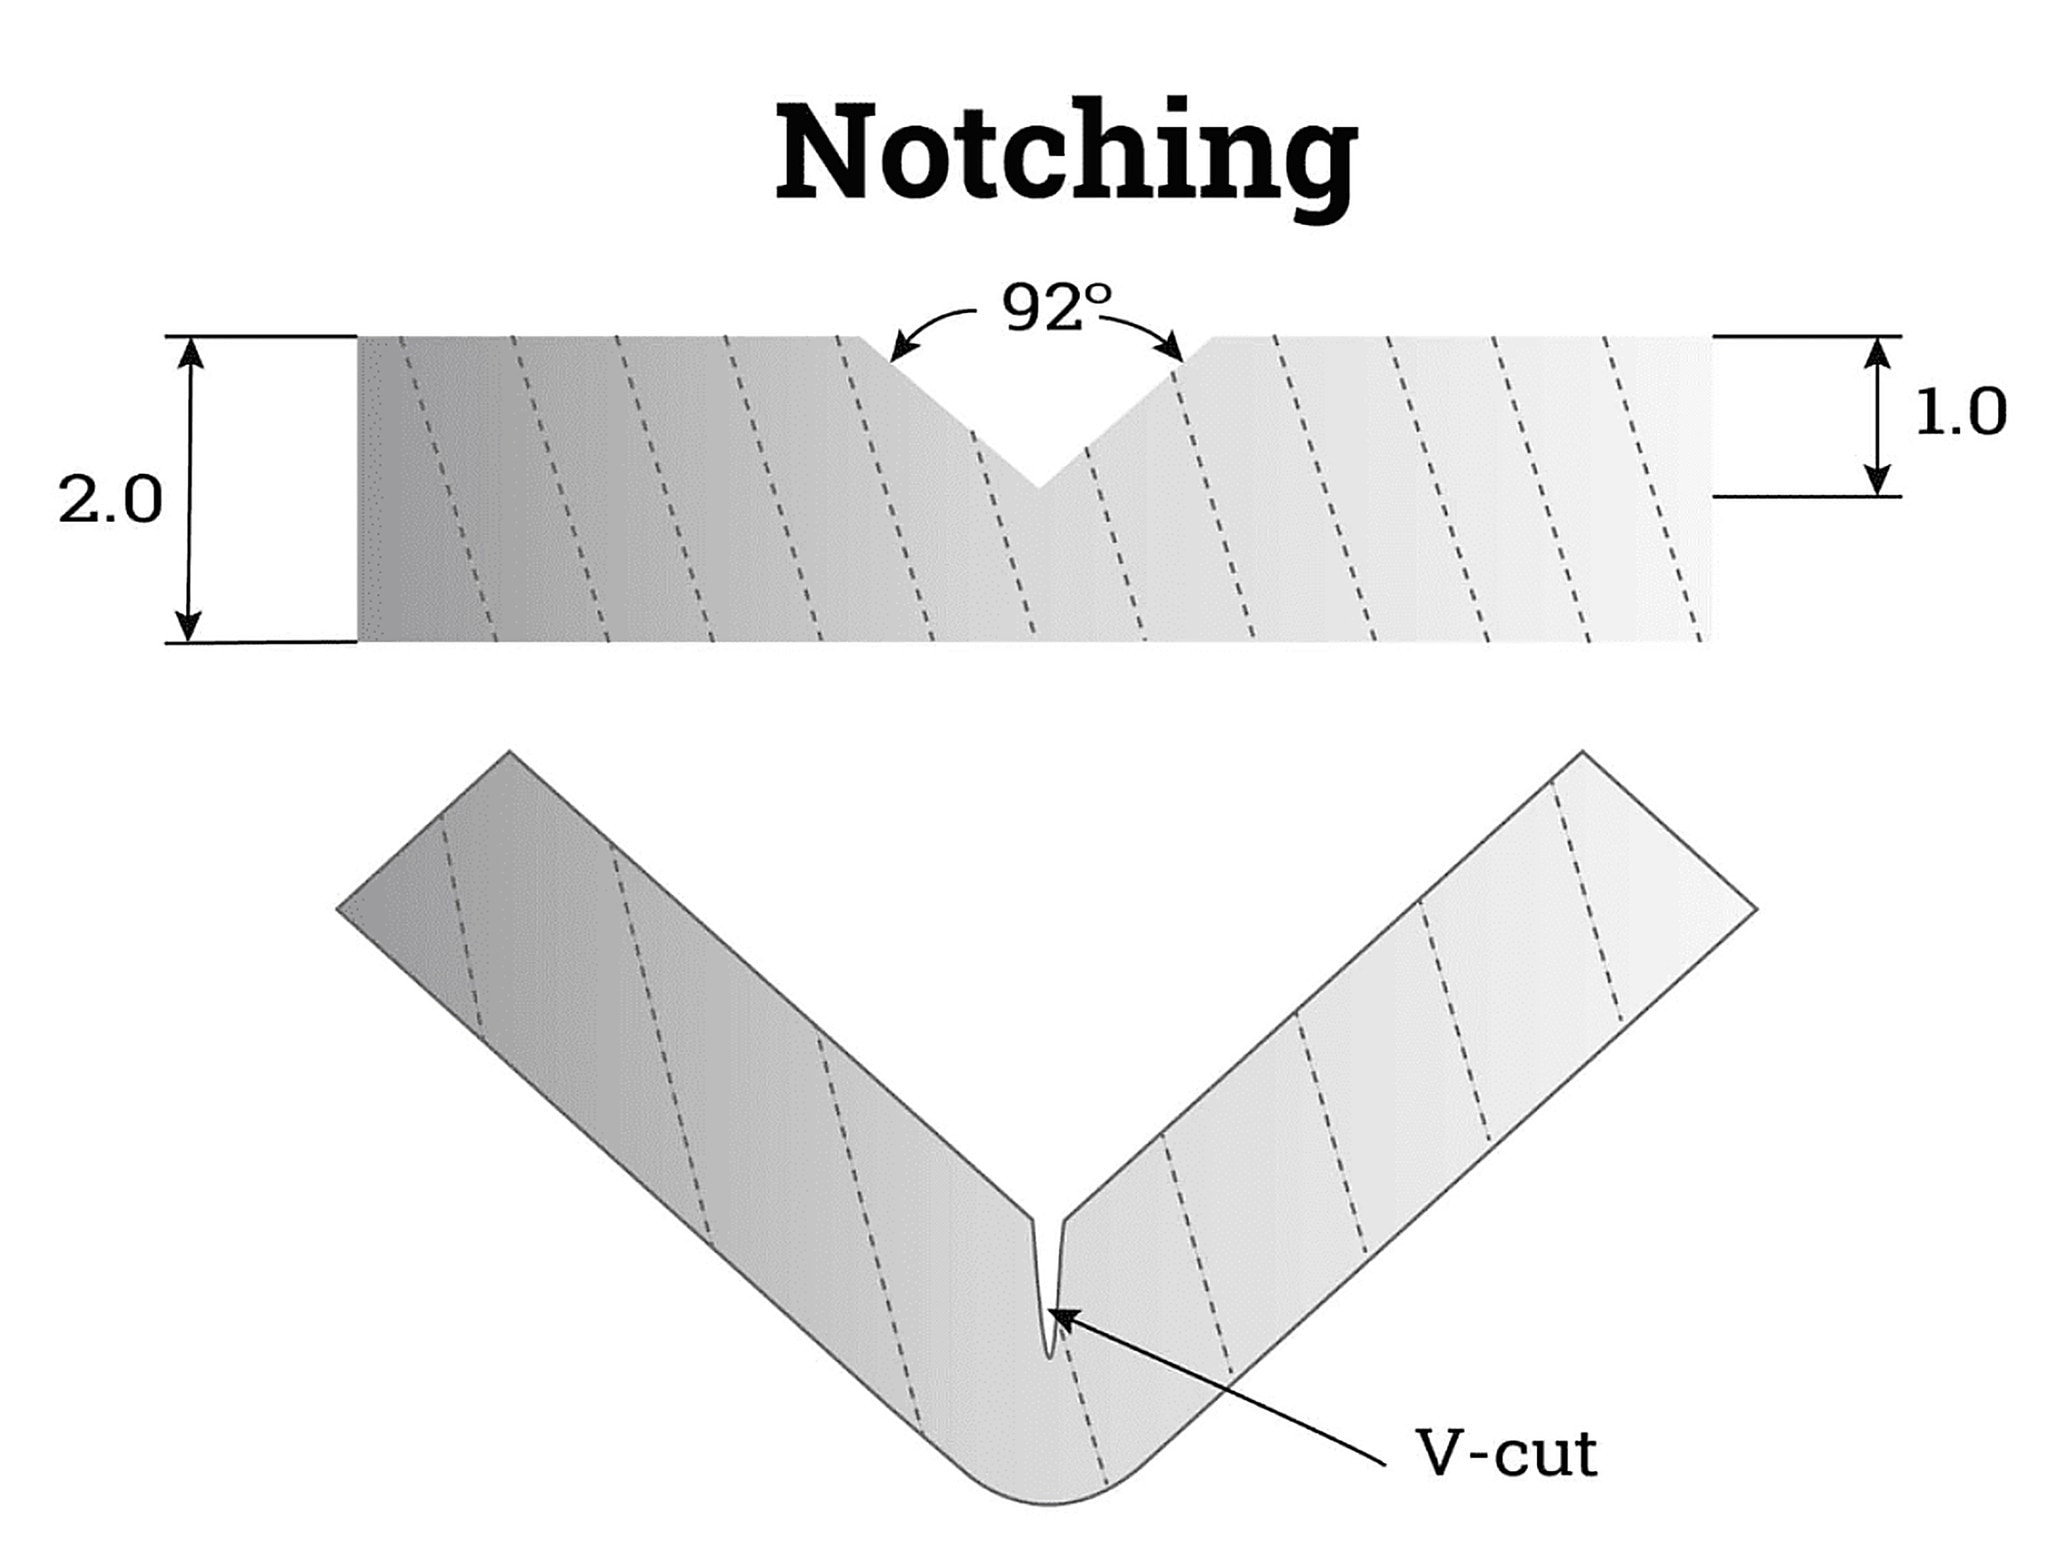
V-Nutmaschinen ein schmaler V-Kanal genau entlang der zukünftigen Biegelinie, Ausdünnung Das Material, an dem die Falte entstehen soll. Da an der Ecke weniger Material Widerstand bietet, Das Tuch lässt sich mit deutlich weniger Kraftaufwand und wesentlich geringerer Rückfederung zu einem engen Radius falten. Die Oberfläche – die Seite, die jeder bei dekorativen Edelstahlarbeiten sieht – bleibt glatt: nein Spuren des Prägevorgangs durch hohe Tonnage, keine Orangenhautbildung, keine Risse in der Beschichtung.
Deshalb ist das Nuten ein vorgelagerter Prozess bei so vielen sichtbaren Produkten. Aufzugstüren und Kabinenpaneele, architektonische Verkleidungen und Vorhangfassaden, Beschilderung, Gewerbeküche Geräte, hochwertige Gehäuse – überall dort, wo die Ecke Teil des Designs ist, Die Nut macht es möglich. Die Abkantpresse erzeugt weiterhin die Biegung. Der Nutenfräser entscheidet, wie die Biegung aussieht.
Gerillte vs. glatte Biegung: Die V-Nut ermöglicht es, ein Blatt zu einer scharfen, sauberen Ecke zu falten.
Warum große Paneele im flachliegenden Zustand gerillt sind
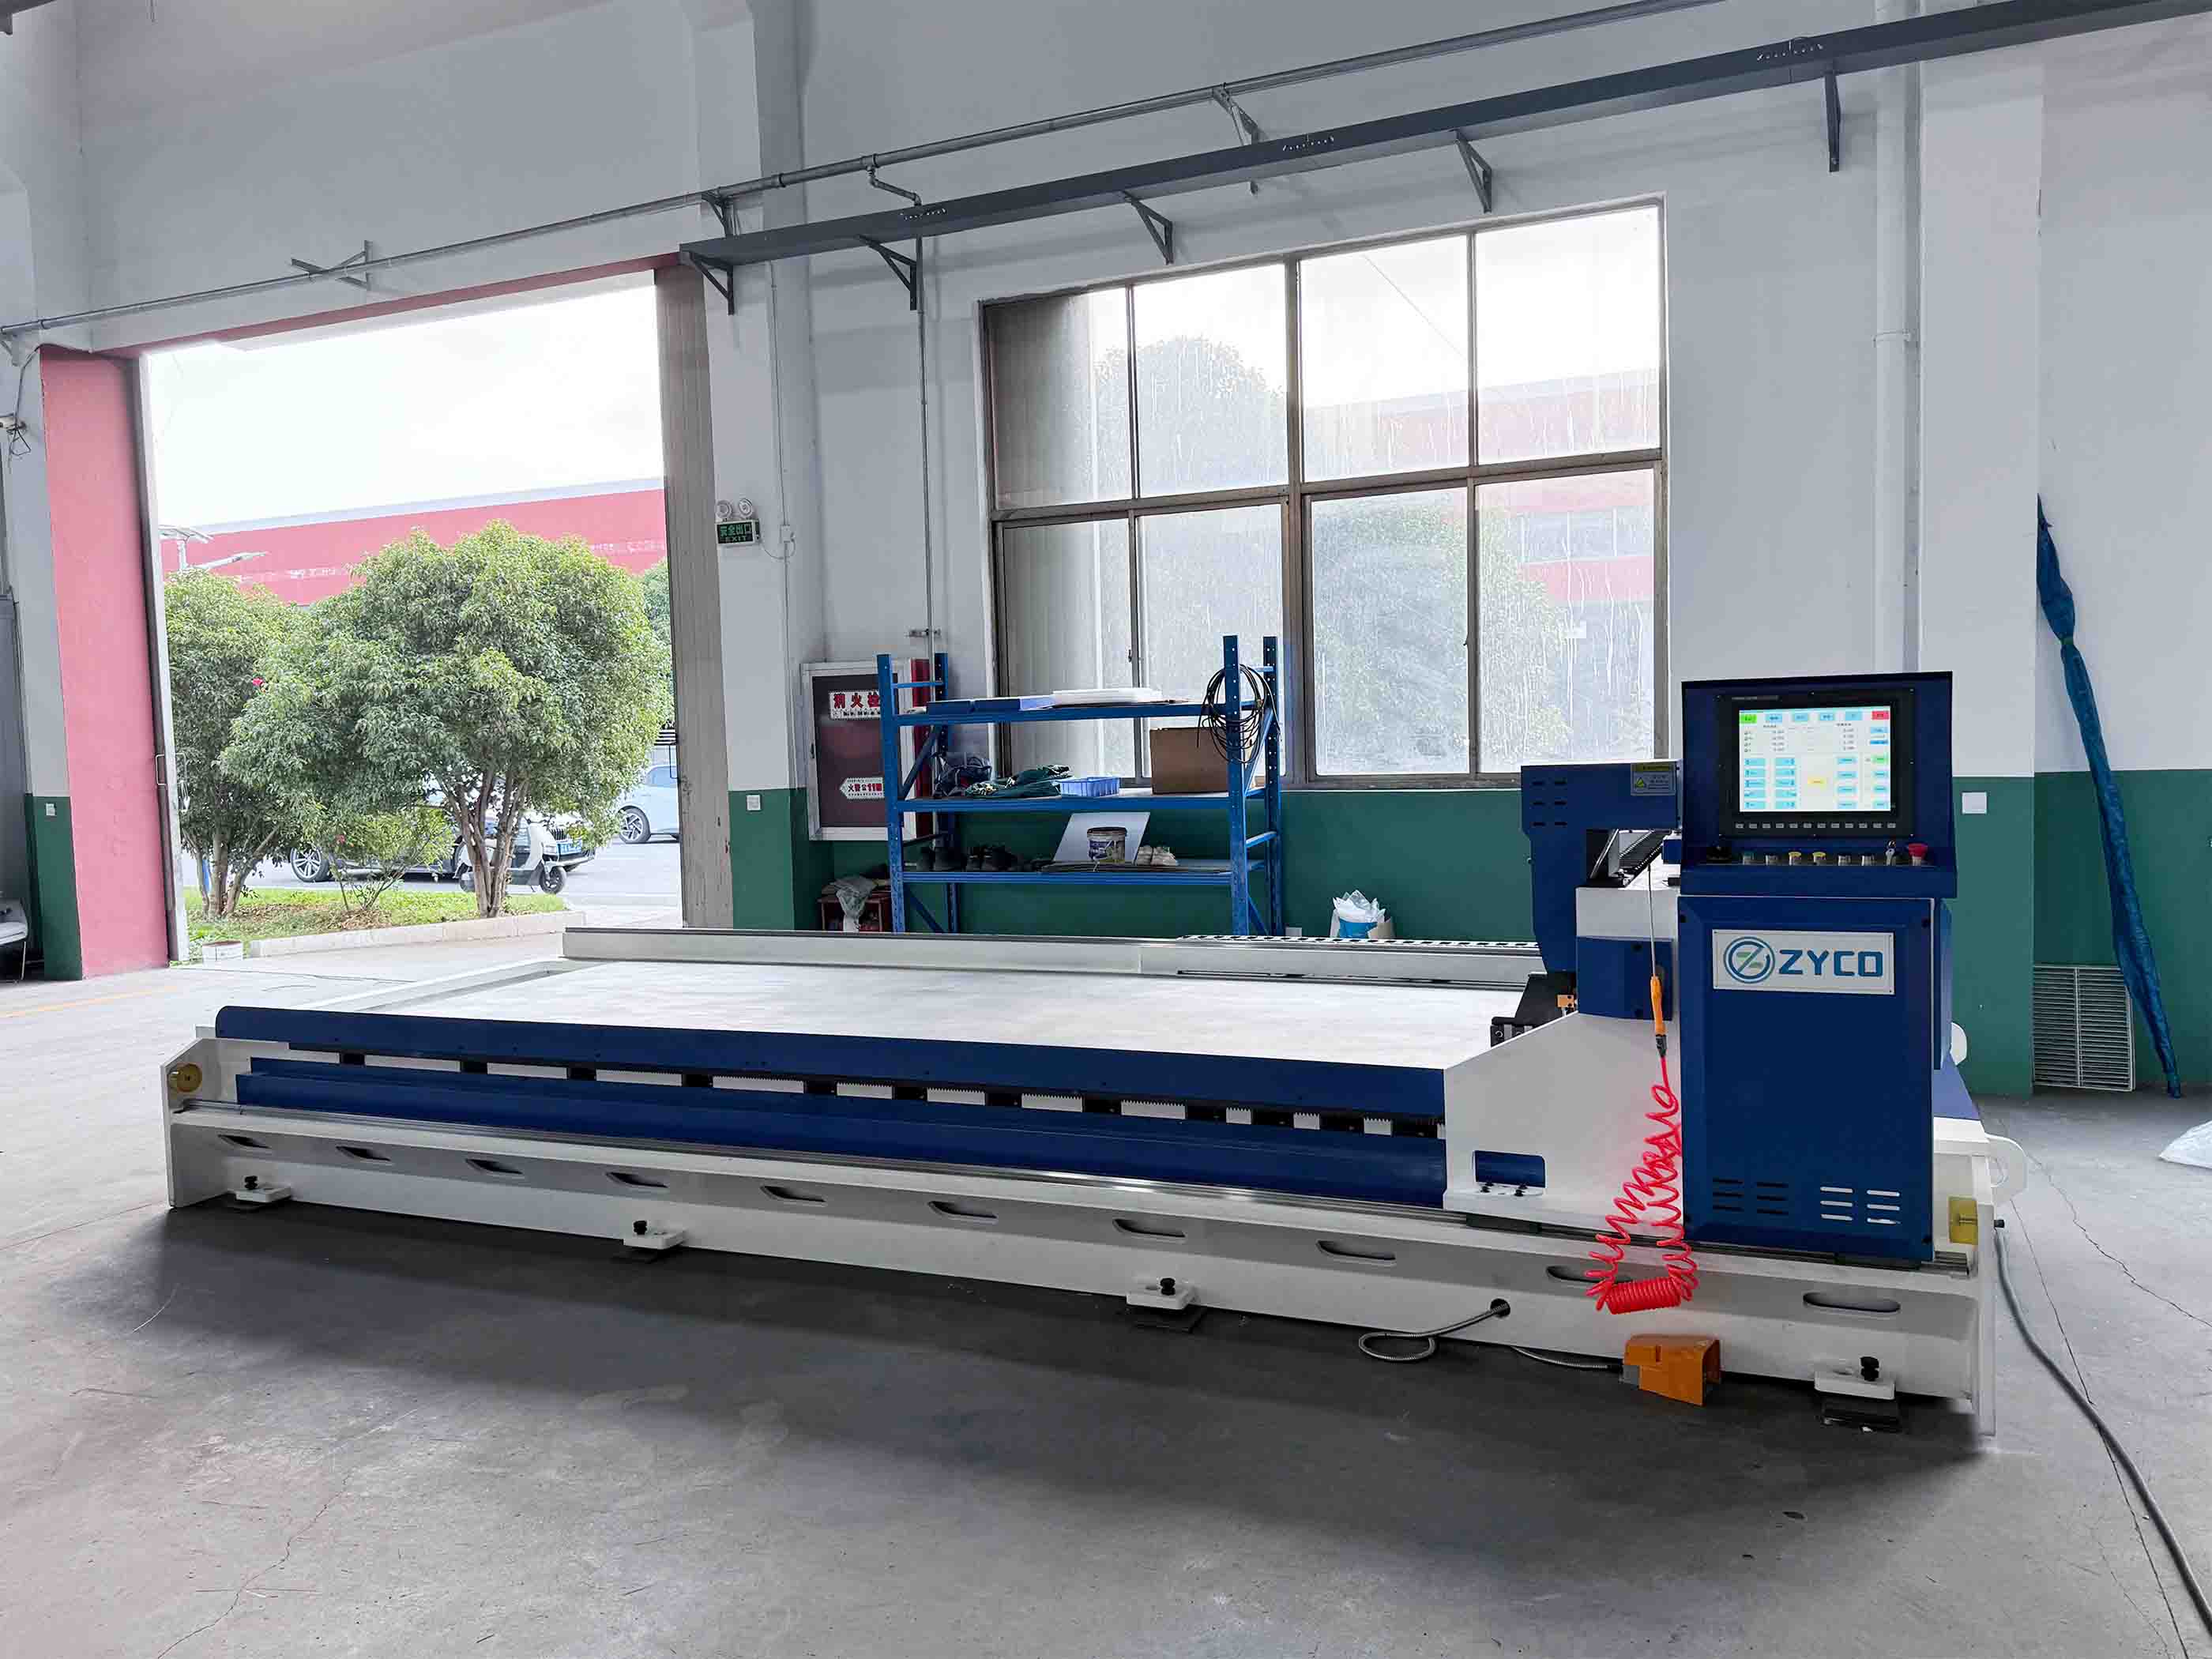
Es gibt zwei Möglichkeiten, ein Blech beim Rillen zu fixieren. Bei einer Vertikalmaschine, Das Blech steht aufrecht. Auf einer Portalmaschine liegt es flach auf einem Tisch – festgeklemmt, vollständig Die Schneidemaschine wird über ihre gesamte Fläche gestützt – während ein beweglicher Portalrahmen den Schneidkopf trägt. entlang der Rillenlinie.
Bei großen Projekten ist eine ebene Fläche aus rein physikalischen Gründen die beste Wahl. Eine vier Meter lange Platte, die auf einer ebenen Fläche steht, ist ein gutes Beispiel dafür. Der Rand kann unter seinem eigenen Gewicht durchhängen, flattern und federn; auf einem Tisch liegend kann er das nicht.
Die flächendeckende Unterstützung sorgt dafür, dass der Abstand zwischen Blechoberfläche und Schneidewerkzeug konstant bleibt. Die Nuttiefe bleibt also über die gesamte Länge eines langen Paneels gleichmäßig. Die Belastung ist Auch einfacher – große Platten werden per Kran oder Gabelstapler angeliefert und landen flach, anstatt … aufrecht gehalten. Wenn Sie lange Architekturpaneele bearbeiten, ist die Portalbauweise nicht optimal. Präferenz. So setzt sich Größe und Präzision in Einklang.
Betrieb einer Portalnutmaschine
Flach bedeutet nicht verzeihend. Drei Dinge entscheiden darüber, ob eine lange Rille entsteht. sauber.
Ebenheit ist das A und O. Der Tisch stützt das Blech; er kann es nicht begradigen. Ein verzogenes Blech Hebt und wackelt zwischen den Klemmen, und die Rillentiefe folgt der Verformung – hier flach. Da ist etwas Wahres dran. Überprüfen Sie das Datenblatt, bevor Sie die Maschine beschuldigen.
Spannen Sie die gesamte Länge ein. Die Schnittkräfte versuchen, das Blech seitlich zu verschieben. Pass. Eine lockere Stelle genügt, damit das Blech mitten im Schnitt verrutscht und die Nut wandert damit. Der Klemmdruck sollte dem Material angepasst sein: fest genug, um ein Langer Durchgang, sanft genug, um dünne Dekorflächen nicht zu beschädigen.
Respektiere die Holzspäne. Ein langer Schnitt erzeugt eine lange Spur von Spänen, und diese wandern – unter dem Blech, in den Schnittkanal, auf die Führungen, auf denen der Portalkran fährt. Späne darunter Die Platte hebt das Paneel um genau ihre Dicke an, und die Tiefe passt sich ihnen an. Chip Die Entfernung von Verunreinigungen an diesen Maschinen ist keine Reinigungsarbeit. Sie ist Teil des Genauigkeitssystems, und Es muss funktionieren, nicht nur eingebaut sein.
Den Groove lesen
Eine fertige Nut gibt Aufschluss über die gesamte Einrichtung, wenn man sie an den richtigen Stellen interpretiert. Grate und raue Kanten – insbesondere am äußeren Ende einer langen Platte – sind die Schwächen des Werkzeugs Zeugnis: Ein Messer, das nach einem Meter sauber schneidet und nach vier Metern reißt, sagt viel aus. Es ist entweder abgenutzt oder die Vorschubgeschwindigkeit ist zu hoch. Rillen sind am günstigsten. um zu beurteilen, bevor das Blech die Abkantpresse erreicht.
Wenn die Tiefe entlang einer Nut variiert, arbeiten Sie in einer festgelegten Reihenfolge: Planheit des Blechs, Einspannen, Werkzeug Zuerst der Zustand der Maschine, dann die Tiefenachse und die Führungen. Die meisten Werkstätten greifen zu den Die Maschine wird zuerst bearbeitet, das Material zuletzt. Bei langen Paneelen ist es üblicherweise umgekehrt.
Pflege, gemessen in Metern
Die Wartung einer Portalnutmaschine erfordert die Aufrechterhaltung der Genauigkeit über die gesamte Distanz. Linearführungen und Kugelgewindetriebe, die den Portalrahmen tragen, müssen sauber gehalten werden und über ihre gesamte Bewegungsstrecke geschmiert – ein trockener oder verschmutzter Abschnitt in der Mitte des Bettes wird zu einem Tiefenfehler in der Mitte jedes Paneels. Klemmzylinder und Dichtungen verdienen regelmäßige Überprüfungen, denn die Haltekraft ist ein Qualitätsparameter, nicht nur eine Funktion. Und die Kalibrierung sollte über die gesamte Arbeitslänge überprüft werden, nicht nur nahe der Ausgangsposition: Eine Maschine kann an einem Ende des Tisches ehrlich und leise sein. auf der anderen Seite.
Nichts davon ist kompliziert. Es ist die gleiche Lektion wie bei jeder Präzisionsmaschine: die Der Prozess bestimmt den Teil, und die Routine bestimmt den Prozess.
Scharfe Ecken entstehen nicht durch Biegungen. Sie entstehen durch Nuten, flache Schnitte, Schnitte Reinigen Sie die Stelle und schneiden Sie sie bei Meter vier genauso ab wie bei Meter eins.
Häufig gestellte Fragen
Was ist eine Portal-V-Nutmaschine?
Eine Portal-V-Nutfräsmaschine ist eine CNC-Maschine, die eine präzise V-förmige Nut fräst. entlang der Biegelinie eines Metallblechs, während das Blech flach auf einem Arbeitstisch liegt. Eine Bewegung Das Portal führt den Schneidkopf entlang der Platte. Es ist für großformatige Platten ausgelegt. — Architekturverkleidungen, Aufzugsverkleidungen, Beschilderungen — wenn die Platte zu groß ist
Griff aufrecht.
Warum sollte man Bleche vor dem Biegen mit einer V-Nut versehen?
Durch die V-Nut wird das Material genau an der Biegelinie ausgedünnt, sodass sich das Blech viel dünner falten lässt. Kleinerer Innenradius bei geringerer Tonnage und geringerer Rückfederung. Die sichtbare Fläche der Die Platte bleibt glatt und unbeschädigt, weshalb das Einbringen von Rillen Standardpraxis ist für Dekorative Edelstahlarbeiten, die scharfe, saubere Ecken erfordern.
Was ist der Unterschied zwischen einem Portal (horizontal) und einem vertikalen V? Rillenmaschine?
Bei einer Vertikalnutmaschine steht das Blech senkrecht und der Schneidkopf fährt darüber. Entlang des Bogens; bei einer Portalmaschine liegt das Blech flach auf einem Tisch und der Portalrahmen fährt darüber. Vertikalmaschinen eignen sich für kleinere, dickere Teile und benötigen weniger Stellfläche. Portalmaschinen Maschinen können größere, dünnere Platten besser verarbeiten, da die Platte vollständig gestützt wird. und darf während des Schnitts weder durchhängen noch vibrieren.
Für welche Werkstoffe und Produkte wird das Portal-V-Nutfräsen eingesetzt?
Es wird hauptsächlich auf Edelstahl, Aluminium und beschichteten Blechen für Produkte verwendet, bei denen Ecken sind sichtbar: Aufzugstüren und -kabinen, Gebäudeverkleidungen und Vorhangfassaden, Beschilderungs- und Ausstellungsarbeiten, gewerbliche Küchenausstattung und hochwertige Gehäuse.
Was verursacht ungleichmäßige Rillentiefen bei einem langen Paneel?
Gehen Sie die vier Ursachen der Reihe nach durch: ein nicht ebenes Blech, eine Klemmung, die das Paneel nicht richtig fixiert Kriechen während des Bearbeitungsprozesses, ein verschlissenes Schneidwerkzeug und schließlich die Tiefenachse der Maschine oder Führungen. Bei langen Platten liegt die Ursache üblicherweise am Blech oder an der Klemmung – nicht an der Führung. Maschine.
Wie wartet man eine Portal-V-Nutmaschine?
Halten Sie die langen Linearführungen und Kugelgewindetriebe entlang ihrer gesamten Laufstrecke sauber und geschmiert. Reisen Sie, halten Sie das Späneabfuhrsystem in Betrieb und sauber, überprüfen Sie die Spannzylinder. und Dichtungen termingerecht abdichten, das Schneidwerkzeug vor jedem Einsatz prüfen und die Kalibrierung verifizieren. entlang der gesamten Arbeitslänge – nicht nur in der Nähe der Ausgangsposition.
Kann ein V-förmig genutetes Blech noch auf einer Standard-Abkantpresse gebogen werden?
Ja. Das Einstechen ist ein Vorbereitungsschritt, kein Ersatz für das Biegen. Das Blech wird auf eine Standard-Abkantpresse gegeben und mit geringerer Tonnage entlang der Nut gefaltet. als ein ungerilltes Blech gleicher Dicke benötigen würde.


 NETZWERK UNTERSTÜTZT
 Deutsch
 English
 français
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية