Die Wahl zwischen einem Blechbiegemaschine und Abkantpresse Es geht nicht einfach darum, welche Maschine neuer, schneller oder stärker automatisiert ist.
Die beiden Technologien formen Bleche auf grundlegend unterschiedliche Weise.
Eine Abkantpresse positioniert das Werkstück typischerweise an einem Hinteranschlag und presst das Blech zwischen Stempel und Matrize. Ihre Flexibilität beruht im Wesentlichen auf austauschbaren Werkzeugen, gesteuerten Achsen, CNC-Programmierung und – falls erforderlich – robotergestützter Automatisierung.
Eine Blechbiegemaschine spannt das Blech normalerweise ein und formt die Kanten mithilfe von gesteuerten Biegemessern, während ein Manipulator das Werkstück automatisch positioniert oder dreht. Ihre Flexibilität ergibt sich vor allem aus der integrierten Handhabung, universellen oder automatisch konfigurierten Werkzeugen und der softwaregesteuerten Teilemanipulation.
Diese Unterschiede wirken sich aus auf:
· Materialstärke;
· Biegelänge;
· Flanschhöhe;
· Mindestflansch;
· Teilegeometrie;
· Einrichtungszeit;
· Werkzeuganforderungen;
· Beteiligung des Bedieners;
· Automatisierung;
· Gesamtzykluszeit;
· und letztendlich die Wirtschaftlichkeit des Produktionsprozesses.
Aus diesem Grund ist die richtige Frage nicht:
Ist eine Blechbiegemaschine besser als eine Abkantpresse?
Eine sinnvollere Frage lautet:
Welche Biegearchitektur passt besser zu den Teilen, dem Produktionsmix, der Automatisierungsstrategie und der Lebenszyklusökonomie des Werks?
Dieser Leitfaden erläutert die Unterschiede aus technischer und produktionstechnischer Sicht.
|
Faktor |
Pressbremse |
Blechbieger |
|
Biegeprinzip |
Stanzen formen Bleche durch einen Stempel in oder über eine Matrize. |
Das Blech wird eingespannt und durch gesteuerte Biegeklingen geformt. |
|
Werkstückpositionierung |
Hinteranschlag + Bediener oder Roboter |
Der integrierte Manipulator positioniert und dreht üblicherweise Teile |
|
Werkzeugphilosophie |
Hochgradig austauschbare Stempel und Matrizen |
Universelle, adaptive oder automatisch konfigurierte Biegewerkzeuge |
|
Materialpalette |
Sehr breit |
stärker maschinen- und geometrieabhängig |
|
Dicke Platte |
Hauptstärke |
Je nach Modell eingeschränkter. |
|
Sehr lange Bauteile |
Breites Spektrum an Maschinen- und Tandemoptionen |
Begrenzt durch die Gehäuseform und die Maschinengeometrie |
|
Mehrseitige Paneelteile |
Erfordert wiederholtes Umpositionieren |
Rumpfmuskulatur |
|
Teilrotation |
Manuell, bedienerunterstützt oder robotergestützt |
Üblicherweise automatisiert |
|
Spezielle Formgebung |
Große Werkzeugfreiheit |
stärker geometrieabhängig |
|
Aufstellen |
Werkzeugabhängig |
Oft reduziert durch automatische oder universelle Werkzeuge |
|
Charge-1-Produktion |
Sehr stark |
Auch auf modernen Systemen möglich |
|
Massenproduktion |
Stark im automatisierten Zustand. |
Robust für geeignete Paneelfamilien |
|
Operatorabhängigkeit |
Mittel bis hoch bei manueller Einstellung |
Niedriger nach Programmierung/Einrichtung |
|
Automatisierung |
Roboter und automatischer Werkzeugwechsler verfügbar |
Die integrierte Handhabung ist ein grundlegendes Merkmal der Architektur. |
|
Oberflächenempfindliche Paneele |
Hängt stark von Werkzeugen und Handhabung ab. |
Oft vorteilhaft |
|
Kapitalinvestition |
Sehr breites Spektrum |
Typischerweise ein höherer Grad an integrierter Automatisierung |
|
Beste Auswahlmethode |
Teilefamilien-, Kapazitäts- und Werkzeuganalyse |
Machbarkeitsanalyse von Teilen + Manipulation + Automatisierungsanalyse |
Diese Tabelle sollte als Ausgangspunkt betrachtet werden.
Keine der beiden Maschinenkategorien hat in jeder Reihe einen universellen Vorteil.
Bei einer typischen CNC-Abkantpresse wird das Werkstück am Hinteranschlag positioniert und der Stößel bewegt den Stempel in Richtung der unteren Matrize.
Beim Luftbiegen hat das Blech normalerweise folgenden Kontakt:
· die Stempelspitze;
· die linke Schulter;
· und die rechte Schulter.
Der Stempel muss das Blech nicht vollständig in den Boden der Matrize drücken.
Der endgültige Biegewinkel hängt hauptsächlich von Folgendem ab:
· Durchschlagskraft;
· Materialstärke;
· Zugfestigkeit;
· Innenradius;
· und Material Rückfederung.
Dies verschafft einer Abkantpresse einen großen praktischen Vorteil:
Mit einer einzigen Stempel-Matrizen-Kombination lassen sich durch Verändern der Stempelpenetration oft mehrere Biegewinkel erzeugen.
Die Maschine kombiniert daher mechanische Werkzeuge mit einer programmierbaren Stößelposition.
Eine Abkantpresse basiert üblicherweise auf drei grundlegenden Systemen.
Die Werkzeuge bestimmen einen Großteil des Prozessumfangs.
Für folgende Zwecke können unterschiedliche Werkzeuge ausgewählt werden:
· spitze Krümmungen;
· 90°-Biegungen;
· Kurven mit großem Radius;
· kurze Flansche;
· tiefe Boxen;
· U-Formen;
· Säumen;
· Spezialprofile;
· und oberflächenempfindliche Komponenten.
Deshalb müssen die Werkzeuge als Bestandteil der Maschine ausgewählt werden – und nicht erst nach der Maschinenbestellung als Zubehör.
Der Hinteranschlag positioniert das Flanschmaß.
Je nach Anwendung kann dies Folgendes umfassen:
· X;
· R;
· Z1/Z2;
· X1/X2;
· R1/R2;
· oder andere kontrollierte Bewegungen.
Eine einfache Halterung erfordert möglicherweise nur die Positionierung in X-Richtung.
Bei einem asymmetrischen Gehäuse können mehrere unabhängige Hinteranschlagsbewegungen erforderlich sein.
Bei modernen synchronisierten Maschinen wird der Stößel oft über Y1 und Y2 gesteuert.
Für die Genauigkeit langer Bauteile kann außerdem Folgendes erforderlich sein:
· CNC-Bombierung;
· hydraulische Kompensation;
· Winkelmessung;
· oder adaptive Korrektur.
Die Genauigkeit eines fertigen Bauteils kann daher nicht allein aus der Auflösung des Reglers vorhergesagt werden.
Der entscheidende Vorteil einer Abkantpresse ist Werkzeugfreiheit.
Eine Abkantpresse kann Folgendes verwenden:
· Gerade Schläge;
· Schwanenhals-Stanzungen;
· scharfe Schläge;
· Radiusstempel;
· Säumwerkzeuge;
· Multi-V-Dies;
· Einzel-V-Chips;
· spezielle Formwerkzeuge;
· und Sonderwerkzeuge.
Dadurch kann eine einzige Maschine ein sehr breites Spektrum an Teilegeometrien bearbeiten.
TRUMPF bietet beispielsweise Spezialwerkzeuge für die Radiusformung, sensorgestützte Winkelmessung, folienbeschichtete Materialien und kundenspezifische Anwendungen an. Darüber hinaus stellt das Unternehmen Werkzeuglösungen zur Verfügung, die Oberflächenmarkierungen auf empfindlichen oder beschichteten Blechen reduzieren sollen.
Daher:
Die Flexibilität der Abkantpresse ist größtenteils werkzeugbasiert.
Dies wird später wichtig, wenn man es mit einer Blechbiegemaschine vergleicht.
Eine Blechbiegemaschine verwendet eine andere Umformarchitektur.
Anstatt wiederholt einen Flansch gegen einen Hinteranschlag zu drücken und einen Stempel in eine V-Matrize zu pressen, funktioniert die Maschine normalerweise wie folgt:
1. bezieht sich auf die Leerstelle;
2. klemmt das Werkstück ein;
3. positioniert es mit einem Manipulator;
4. verwendet obere und/oder untere Biegeklingen, um die Schneide zu formen;
5. Dreht oder positioniert das Rohling automatisch neu;
6. Biegt weiterhin weitere Seiten.
Moderne Maschinen können Folgendes kombinieren:
· Blindenhalter;
· oberes Biegeblatt;
· unteres Biegeblatt;
· Gegenklinge;
· Manipulator;
· automatische Werkzeugeinrichtung;
· Hilfsmittel;
· Automatisierte Be- und Entladung;
· und Offline-Programmierung.
Die P4 von Salvagnini verwendet beispielsweise universelle Biegewerkzeuge, die sich während des Zyklus automatisch an die Geometrie der Platten anpassen, wodurch manuelle Umrüstungen reduziert und die Produktion von Serien oder Bausätzen unterstützt werden.
Der Niederhalter erfüllt eine andere Funktion als der Stempel einer Abkantpresse.
Es fixiert das Blech, während sich die Biegeklingen um die eingeklemmte Kante bewegen, um positive oder negative Biegungen zu erzeugen.
Das bedeutet, dass die Blechbiegemaschine mehrere Biegungen an einem Blech vornehmen kann, ohne dass der Bediener das Teil nach jeder Biegung manuell entfernen, wenden, drehen und neu positionieren muss.
Das Ergebnis ist nicht einfach nur ein schnellerer Biegevorgang.
Der größere Produktivitätseffekt ergibt sich oft aus der Reduzierung Bearbeitungszeit zwischen den Biegungen.
Blechbiegemaschinen verwenden üblicherweise einen integrierten Manipulator, um das Werkstück neu zu positionieren.
Die Plattenbiegesysteme von TRUMPF nutzen beispielsweise eine Drehteilmanipulation zur automatischen Positionierung, und die aktuellen Maschinen der Serie 7000 unterstützen die automatische Handhabung komplexer Biegungen, einschließlich negativer Biegungen mit geeigneter Konfiguration.
Dies verändert den Produktionsablauf erheblich.
Ein manueller Pressenbremszyklus könnte wie folgt aussehen:
Positionieren → Biegen → Entfernen → Drehen → Neu positionieren → Biegen → Spiegeln → Neu positionieren → Biegen
Ein Blechbiegezyklus sieht in der Regel eher so aus:
Laden → Referenz → Klemmen → Automatische Positionierung/Drehung → Biegen → Drehen → Biegen → Weiter → Entladen
Deshalb kann ein Vergleich allein der Sekunden pro Kurve irreführend sein.
Moderne Blechbiegemaschinen können oft sowohl nach oben als auch nach unten biegen, ohne dass der Bediener das Werkstück manuell wenden muss.
Das kann besonders wertvoll sein für:
· Schaltschränke;
· Gerätefronten;
· Aufzugsbedienfelder;
· HVAC-Schalttafeln;
· Tabletts;
· Gehäuse;
· Fassadenelemente;
· und ähnliche mehrseitige Komponenten.
Die Fähigkeit, ein Bauteil herzustellen, hängt jedoch weiterhin von Folgendem ab:
· Biegehöhe;
· Rücklaufflansche;
· re-entrante Geometrie;
· Leergröße;
· Teildiagonale;
· Klemmen;
· Kollisionsfreigabe;
· und Hilfswerkzeuge.
Ein Blechbieger sollte daher immer durch eine Machbarkeitsstudie evaluiert werden.
Der entscheidende Vorteil liegt nicht allein in der Blattgeschwindigkeit.
Die Produktivität der Blechbiegemaschine ergibt sich aus einer Kombination folgender Faktoren:
· integrierte Positionierung;
· automatische Rotation;
· reduzierte manuelle Handhabung;
· reduzierter manueller Umrüstungsaufwand;
· automatische positive/negative Biegung;
· softwaregenerierte Sequenzen;
· und wiederholbare Teilereferenzierung.
Daher:
Die Flexibilität der Blechbiegemaschine ist im Wesentlichen Automatisierungs- und universelle Werkzeugbasis.
Dies steht im direkten Gegensatz zur Flexibilität von Abkantpressen, die stärker mit austauschbaren Werkzeugen verbunden ist.
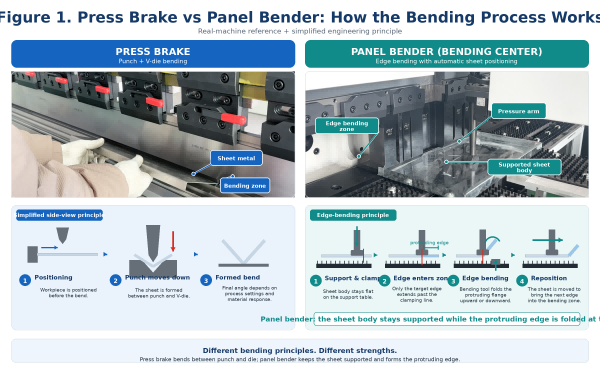
Abbildung 1. Grundlegendes Umformprinzip: Stempel + V-Matrizenbiegen versus eingespanntes Blech + gesteuerte Biegeklingen.
Eine Abkantpresse erzeugt die Biegung durch das Zusammenwirken von Stempel und Matrize.
Eine Blechbiegemaschine klemmt das Blech ein und formt den Flansch durch kontrollierte Klingenbewegung.
Dieser Unterschied beeinflusst nahezu jeden anderen Vergleich:
· Werkzeuge;
· Geometrie;
· Dickenbereich;
· Handhabung;
· Programmierung;
· und Automatisierung.
Keines der beiden Prinzipien ist universell überlegen.
Abkantpressen bieten im Allgemeinen einen wesentlich größeren Dicken- und Kraftbereich.
Große hydraulische Abkantpressen können konfiguriert werden für:
· dünnes Blech;
· mittlere Platte;
· dicke Platte;
· hochfester Stahl;
· große Radien;
· und Anwendungen mit hohem Durchsatz.
Blechbiegemaschinen sind typischerweise für die Bearbeitung von Blechpaneelen optimiert, ihre tatsächliche Dickenkapazität variiert jedoch erheblich zwischen den einzelnen Maschinenmodellen.
Salvagnini veröffentlicht beispielsweise aktuell P4-Konfigurationen, die in der Lage sind, Stahl der Klasse um 3,2 mm bei vorgegebenen Materialfestigkeits- und Winkelbedingungen zu verarbeiten, während die Grenzwerte für Edelstahl und Aluminium unterschiedlich sind.
Die BCe-Daten von Prima Power zeigen ebenfalls modellabhängige Kapazitäten von ungefähr:
· 3,0–3,2 mm Stahl mit einer Zugfestigkeit von 410 N/mm²;
· 2,0–2,2 mm Edelstahl;
· 4,0 mm Aluminium.
Die aktuell veröffentlichten Spezifikationen der C-Serie von ZYCO sind konservativer und liegen je nach Modell in etwa bei:
· 1,5 mm Kühlplatte;
· 0,8–1,5 mm Edelstahl;
· 2–3 mm Aluminium.
Diese Beispiele verdeutlichen, warum es keine sinnvolle allgemeingültige Aussage wie die folgende gibt:
„Eine Blechbiegemaschine kann 3 mm dicken Stahl biegen.“
Eine ordnungsgemäße Spezifikation muss Folgendes beinhalten:
· Maschinenmodell;
· Material;
· Zugfestigkeit;
· Biegelänge;
· Winkel;
· und Geometrie.
Abkantpressen sind in einem extrem breiten Spektrum an Arbeitslängen und Presskräften erhältlich.
Hersteller wie LVD veröffentlichen Standard-, Roboter- und XXL-Abkantpressenplattformen, einschließlich Lösungen für große und schwere Teile.
Blechbiegemaschinen haben einen klarer definierten Bauteilumfang.
Der Käufer muss Folgendes prüfen:
· maximale Rohlingslänge;
· maximale Breite des Rohlings;
· maximale Biegelänge;
· maximal drehbare Diagonale;
· Mindestteilabmessungen;
· Teilegewicht;
· und Einschränkungen des Manipulators.
Prima Power veröffentlicht beispielsweise für BCe spezifische Werte für die maximale Biegelänge, Blechabmessungen und Diagonalen.
Ein Paneel kann zwar innerhalb der nominalen Blechabmessungen liegen, aber dennoch versagen, weil sich seine Diagonale nicht innerhalb der Maschine drehen kann.
Dies ist eine der am häufigsten übersehenen Spezifikationen für Blechbiegemaschinen.
Ein Käufer von Abkantpressen konzentriert sich normalerweise auf Folgendes:
· Tageslicht;
· Schlaganfall;
· Kehltiefe;
· Werkzeughöhe;
· und Störungen.
Ein Käufer einer Blechbiegemaschine muss besonders auf Folgendes achten:
maximale Biegehöhe
Beispielsweise werden bei den aktuellen P4-Konfigurationen Biegehöhengrenzen im Bereich von etwa 200–260 mm für mehrere Standardmodelle angegeben, während bei den Prima Power BCe-Konfigurationen je nach Version etwa 204 oder 264 mm angegeben werden.
Die aktuellen Informationen von TRUMPF zur Serie 7000 zeigen, dass bei einigen Systemen größere Biegehöhen möglich sind, was wiederum beweist, dass dies stark vom jeweiligen Modell abhängt.
Daher:
Die Dicke und Größe des Blechs allein bestimmen nicht die Machbarkeit einer Blechbiegemaschine.
Das Bauteil kann aufgrund eines hohen Flansches oder einer tiefen Gehäusegeometrie versagen.
Abkantpressen sind besonders leistungsstark, wenn die Produktion Folgendes umfasst:
· unregelmäßige Komponenten;
· Strukturhalterungen;
· dicke Platte;
· lange Profile;
· kleine Sonderanfertigungen;
· spezielle Radien;
· tiefe Kästen, die Schwanenhalswerkzeuge erfordern;
· Säume;
· ungewöhnliche Bildungssequenzen;
· und Arbeiten, die spezielle Werkzeuge erfordern.
Blechbiegemaschinen sind besonders robust, wenn die Bauteilfamilie aus Folgendem besteht:
· mehrseitige Paneele;
· Türen;
· elektrische Gehäuse;
· Schränke;
· Tabletts;
· Gerätefronten;
· Aufzugsbedienfelder;
· HLK-Komponenten;
· und andere Blechteile, die von wiederholtem Kantenbiegen und automatischer Drehung profitieren.
Das wichtige Wort ist Teil der Familie.
Eine einzelne Komponente kann zwar technisch auf beiden Maschinen realisierbar sein, die Wirtschaftlichkeit kann sich jedoch innerhalb einer Produktfamilie völlig unterscheiden.
Werkzeugwechsel sind ein normaler Bestandteil der Produktionsflexibilität.
Unterschiedliche Jobs können unterschiedliche Anforderungen stellen:
· Schläge;
· stirbt;
· V-förmige Öffnungen;
· Radien;
· Säumwerkzeuge;
· und Spezialwerkzeuge.
Automatische Werkzeugwechsler können die Rüstzeiten deutlich verkürzen.
TRUMPFs ToolMaster beispielsweise stellt die Werkzeuge für neue Programme automatisch ein, was insbesondere bei der Kleinserienfertigung relevant ist.
Viele moderne Blechbiegemaschinen reduzieren den manuellen Werkzeugwechsel durch universelle oder automatisch konfigurierte Werkzeuge.
Salvagnini beschreibt seine P4 Universalwerkzeuge ausdrücklich als solche, die sich während der Produktion automatisch an den unterstützten Geometriebereich anpassen, ohne dass eine manuelle Umrüstung erforderlich ist.
Jedoch:
Die Aussage „Bei Blechbiegemaschinen ist nie ein Werkzeugwechsel erforderlich“ ist nicht allgemein gültig.
Die Plattenbiegemaschinen von TRUMPF verwenden beispielsweise eine automatische Niederhalter-Werkzeugeinrichtung und optionale Hilfswerkzeuge für spezifische Geometrien.
Der korrekte Vergleich lautet:
Abkantpressen erreichen Flexibilität durch austauschbare Werkzeuge; Blechbiegemaschinen reduzieren den manuellen Werkzeugeinsatz häufig durch adaptive oder automatische Werkzeuge.
Die Einrichtungszeit ist stark anwendungsabhängig.
· Werkzeuge holen;
· Installationswerkzeuge;
· Segmente ausrichten;
· Änderung der V-Matrizenöffnung;
· Hinteranschlag konfigurieren;
· Ladeprogramme;
· Test der ersten Teile;
· Anpassung der Kronenform;
· und Korrektur der Rückfederung.
Automatischer Werkzeugwechsel, Offline-Programmierung und Winkelmessung können dies erheblich reduzieren.
· Ladeprogramm;
· Auswahl der Blankhalterkonfiguration;
· automatische Werkzeugeinrichtung;
· Definition der Manipulatorsequenz;
· Überprüfung der Hilfswerkzeuge;
· und teilweise Machbarkeitsbestätigung.
Da die Maschine die Werkzeuge oft automatisch konfigurieren kann, ist das Blechbiegen besonders bei der Produktion mit häufigen Werkzeugwechseln effektiv.
Deshalb sollten moderne Blechbiegemaschinen nicht als Maschinen bezeichnet werden, die ausschließlich für die Massenproduktion geeignet sind.
Salvagnini fördert ausdrücklich die Serienfertigung und die Kit-Produktion unter Verwendung der automatischen Anpassung seiner universellen Werkzeuge.
Eine Behauptung wie:
„Biegemaschinen sind dreimal schneller.“
Ohne einen definierten Teil und Prozess ist dies technisch nicht gültig.
Eine Blechbiegemaschine kann die Produktionszeit bei mehrseitigen Blechen deutlich verkürzen, da sie folgende Arbeitsschritte eliminiert:
· wiederholte manuelle Drehung;
· Neupositionierung;
· physische Handhabung;
· und einige Werkzeugänderungen.
Eine einfache Halterung mit nur einer Biegung bietet jedoch möglicherweise nicht denselben Vorteil.
Die korrekte Kennzahl ist:
Gesamtzykluszeit der Fertigteile
nicht:
Zeit für einen einzelnen Biegehub
Beim Vergleich der Maschinen Folgendes dokumentieren:
· Ladezeit;
· Positionierungszeit;
· Zeit krümmen;
· Rotationszeit;
· Zeit zum Neugreifen;
· Werkzeug-/Einrichtungszeit;
· Entladezeit;
· und Umrüstzeit.
Nur so lässt sich die Produktivität richtig vergleichen.
Keine der beiden Maschinenkategorien bietet einen universellen Genauigkeitsvorteil.
· Materialstärke;
· Zugfestigkeit;
· Faserrichtung;
· Rückfederung;
· V-förmige Öffnung;
· Werkzeugzustand;
· Y1/Y2-Synchronisierung;
· Genauigkeit der Hinteranschlagsmessung;
· Krönung;
· und Winkelkorrektur.
Das Easy-Form Lasersystem von LVD ist beispielsweise so konzipiert, dass es Materialabweichungen während des Biegens misst und kompensiert.
· Genauigkeit der Rohlinge;
· erste Referenzierung;
· Positionierung des Manipulators;
· Klemmen;
· Materialabweichungen;
· Klingensteuerung;
· adaptive Kompensation;
· und Geometrie.
Salvagnini beschreibt integrierte adaptive Systeme, die Veränderungen der Material- und Produktionsbedingungen ausgleichen.
Daher:
Die Genauigkeit sollte anhand von FAT-Ergebnissen repräsentativer Teile verglichen werden – nicht anhand einzelner Zahlen aus Broschüren.
Blechbiegen kann attraktiv sein für:
· Türen aus Edelstahl;
· bemalte Tafeln;
· Geräteabdeckungen;
· Aufzugskomponenten;
· Fassadenpaneele;
· und andere erscheinungsempfindliche Teile.
TRUMPF beschreibt sein Blechbiegeverfahren derzeit als geeignet für die Bearbeitung mit geringer oder gar keiner Spurbildung in unterstützten Anwendungen.
Allerdings sollte man keine Maschine als völlig frei von Gebrauchsspuren betrachten.
Die Oberflächenergebnisse hängen ab von:
· Materialzustand;
· Schmutz;
· Schutzfolie;
· Werkzeugzustand;
· Kontaktdruck;
· Biegeradius;
· und Teilbewegung.
Abkantpressen können Oberflächen auch schützen durch:
· beschichtete Werkzeuge;
· Biegefolie;
· größere Werkzeugradien;
· polierte Werkzeuge;
· und Prozessoptimierung.
Der Betreiber muss möglicherweise Folgendes tun:
· Stützen Sie das Blatt;
· Positionieren Sie den Flansch;
· Drehe das Teil;
· Drehe das Teil um;
· Werkzeugwechsel;
· Biegesequenz identifizieren;
· und auf den Rückprall reagieren.
Dies kann beträchtliche Fachkenntnisse erfordern, insbesondere bei komplexen Bauteilen.
Die Maschine geht von Folgendem aus:
· Positionierung;
· Drehung;
· Handhabung;
· Sequenzierung;
· und wiederholbare Bewegung.
Die Abhängigkeit vom Bediener ist daher oft geringer, nachdem das Programm und die Maschineneinrichtung validiert wurden.
Die Arbeit verschwindet jedoch nicht.
Fähigkeiten entwickeln sich in Richtung:
· Programmierung;
· Machbarkeitsanalyse;
· Materialfluss;
· Automatisierte Wartung;
· und Verfahrenstechnik.
Ein häufiger Fehler beim Vergleichen ist der Vergleich von:
manuelle Abkantpresse
mit
vollautomatische Blechbiegemaschine.
Das ist kein fairer Technologievergleich.
Moderne Abkantpressen können außerdem Folgendes verwenden:
· automatische Werkzeugwechsler;
· Roboterbeladung;
· automatisches Entladen;
· Winkelmessung;
· Offline-Programmierung;
· Greiferwechsel;
· und flexible automatisierte Zellen.
Die RBS 40 von LVD beispielsweise kann verschiedene Abkantpressentypen mit Roboterhandling und Offline-Programmierung ohne maschinenseitige Roboteranlernung kombinieren.
Die größere RBS 80 von LVD erweitert die Automatisierung von robotergestützten Abkantpressen auf größere Teile und längere Profile.
TRUMPF bietet außerdem vollautomatische Abkantpressenzellen sowie Blechbiegeanlagen an.
Der korrekte Vergleich lautet daher:
Manuelle Abkantpresse vs. Roboter-Abkantpresse vs. Blechbiegemaschine
nicht einfach nur:
Manuell vs. Automatik.
|
Faktor |
Manuelle Abkantpresse |
Roboter-Abkantpresse |
Blechbieger |
|
Handhabung menschlicher Körperteile |
Hoch |
Niedrig |
Niedrig |
|
Werkzeugflexibilität |
Sehr hoch |
Sehr hoch |
stärker geometrieorientiert |
|
Automatische Drehung |
No |
Ja |
Üblicherweise integriert |
|
Sonderwerkzeugfreiheit |
Exzellent |
Exzellent |
Eingeschränkter |
|
Programmierkomplexität |
Mäßig |
Höher |
Integrierte Maschinensoftware |
|
Offline-Programmierung |
Verfügbar |
Wichtig |
Gemeinsam |
|
Flexibilität der Chargen |
Exzellent |
Gut, wenn die Programmierung effizient ist. |
Hervorragend geeignet für moderne automatische Systeme |
|
Großserienproduktion |
Betreiberbeschränkt |
Stark |
Robust für geeignete Paneele |
|
Arbeitsabbau |
Beschränkt |
Hoch |
Hoch |
|
Fähigkeit zur Verwendung dickerer Platten |
Stark |
Stark innerhalb der Roboternutzlast |
Eingeschränkter |
|
Erste Investitionen in die Automatisierung |
Niedrig bis mittel |
Hoch |
Hoch |
|
Beste Anwendung |
Allgemeine Fertigung |
Wiederholbare, robotertaugliche Teile |
Plattenorientierte Mehrfachbiegungsteile |
Eine robotergestützte Abkantpresse kann einen Großteil des Arbeitsaufwands reduzieren und gleichzeitig die Werkzeugflexibilität des Abkantens beibehalten.
Die Machbarkeit des Robotereinsatzes bringt jedoch zusätzliche Einschränkungen mit sich:
· Roboter-Nutzlast;
· Greiferkonstruktion;
· Neugriff;
· Teilweise durchhängend;
· leere Variante;
· Kollisionsfreigabe;
· und Programmierung.
Die richtige Automatisierungsstrategie sollte daher bei der eigentlichen Bauteilfamilie beginnen.
Hinsichtlich des Materialspektrums bietet die Abkantpresse in der Regel den breiteren Anwendungsbereich.
Eine Abkantpresse kann mit viel größerer Leistung gebaut werden:
· Gewalt;
· Arbeitslänge;
· Tageslicht;
· Schlaganfall;
· Kehltiefe;
· und Werkzeugkapazität.
Die Leistungsfähigkeit von Blechbiegemaschinen variiert stark je nach Architektur.
Die aktuellen Herstellerdaten veranschaulichen dies deutlich.
Zu den veröffentlichten Daten für verschiedene P4-Modelle gehören:
· Mindestdicke ca. 0,5 mm;
· Stahl bis zu ca. 3,2 mm bei definierten Materialfestigkeits- und Biegewinkelbedingungen;
· Edelstahl bis zu ca. 2,5 mm unter bestimmten Bedingungen;
· Aluminium bis zu ca. 4 mm unter bestimmten Bedingungen.
Die veröffentlichten Werte umfassen:
· 3,0–3,2 mm Stahl;
· 2,0–2,2 mm Edelstahl;
· 4,0 mm Aluminium;
· Mindestdicke 0,5 mm.
Die aktuell von ZYCO veröffentlichten Werte für die C-Serie variieren je nach Maschine und umfassen Folgendes:
· 1,5 mm Kühlplatte;
· Edelstahl, je nach Modell von ca. 0,8 bis 1,5 mm;
· Aluminium von etwa 2 bis 3 mm, je nach Modell.
Diese Unterschiede beweisen eine wichtige Kaufregel:
Kaufen Sie niemals eine Blechbiegemaschine aufgrund einer allgemeinen Angabe zur „maximalen Dicke“.
Bitten Sie um eine vollständige Tabelle mit folgendem Inhalt:
· Werkstoffgüte;
· Zugfestigkeit;
· Dicke;
· Biegewinkel;
· Biegelänge;
· Biegehöhe;
· Innenradius;
· und etwaige Einschränkungen bei speziellen Biegungen.
Eine Blechbiegemaschine sollte normalerweise zuerst evaluiert werden, wenn das Werk viele Teile produziert, wie zum Beispiel:
· Schaltschrankpaneele;
· Schranktüren;
· Aufzugsbedienfelder;
· Gerätegehäuse;
· HVAC-Schalttafeln;
· Tabletts;
· Regale;
· Fassadenelemente;
· Geräteabdeckungen;
· flache und mitteltiefe Kästen;
· und sich wiederholende, mehrkantige Blechteile.
Das gemeinsame Merkmal ist nicht einfach nur „dünnes Blech“.
Es ist:
Mehrere Biegungen um ein Paneel herum, wobei die automatische Teilepositionierung und -drehung einen Großteil der manuellen Handhabung überflüssig macht.
Eine sinnvolle Machbarkeitsstudie sollte folgende Fragen stellen:
· Wie viele Kanten sind verbogen?
· Wie oft wird das Teil gedreht?
· Sind positive und negative Biegungen erforderlich?
· Welcher Flansch hat den höchsten Punkt?
· Gibt es eine Rückbiegung?
· Kann sich das Teil innerhalb der Maschine drehen?
· Verfügt der Manipulator über eine ausreichende Greiffläche?
· Ist die leere Form regelmäßig genug?
· Ist die Oberfläche empfindlich?
· Kann das gesamte Bauteil automatisch entladen werden?
Eine Abkantpresse ist oft der bessere Ausgangspunkt für:
· dicke Platte;
· hochfeste Werkstoffe;
· Strukturhalterungen;
· lange Profile;
· kurze schwere Bauteile;
· unregelmäßige Leerzeichen;
· benutzerdefinierte Radiusbearbeitung;
· kleine Spezialteile;
· Teile, die spezielle Stanzungen erfordern;
· komplexe tiefe Boxen;
· Einzelanfertigung;
· und die Vergabe von Unteraufträgen, wenn die zukünftige Geometrie des Bauteils unvorhersehbar ist.
Der Grund ist nicht einfach nur eine höhere Kraft.
Es ist die Kombination aus:
Kraft + Werkzeugfreiheit + unbegrenzte Teilevielfalt
Aus diesem Grund behalten allgemeine Fertigungsbetriebe häufig auch nach der Einführung einer Automatisierung für das Blechbiegen noch eine Abkantpresse bei.
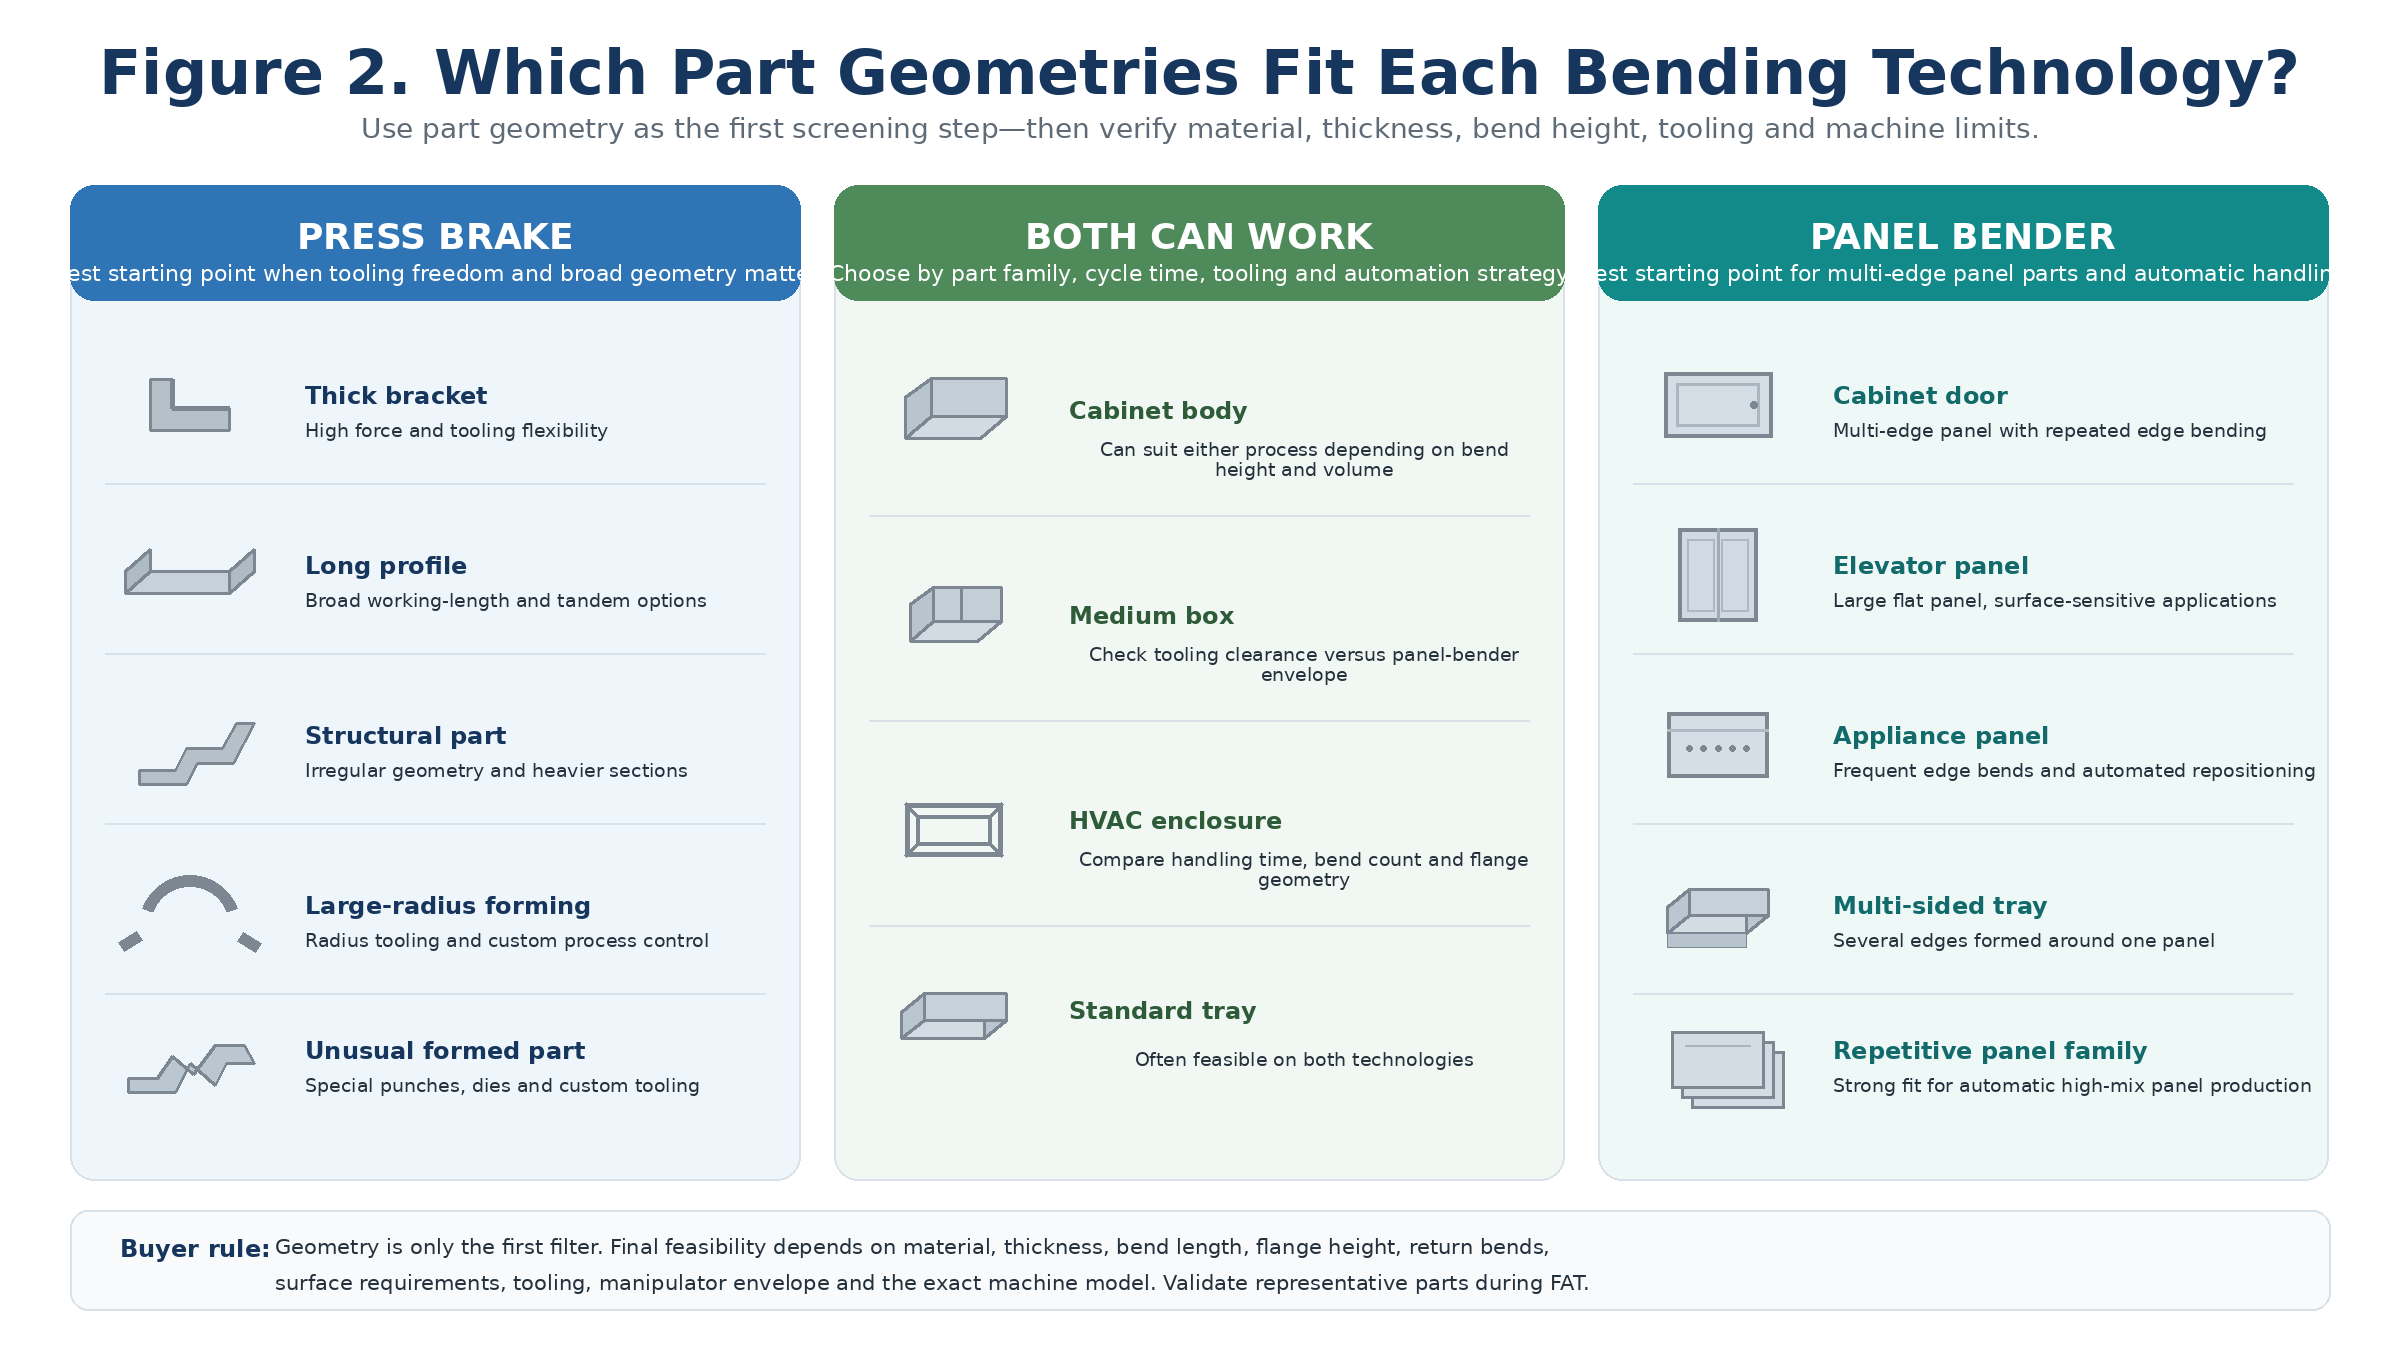
Abbildung 2. Typische Teilegeometrien, die sich besser als Ausgangspunkt für Abkantpressen, Blechbiegemaschinen oder beide Technologien eignen.
Lassen Sie Ihre E -Mail -Adresse und -anforderungen, unser professionelles Verkaufsteam wird die am besten geeignete Lösung für Sie entwickeln.


Copyright
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Alle Rechte vorbehalten
.
 NETZWERK UNTERSTÜTZT
 Deutsch
 English
 français
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية