NEIN.
Eine Blechbiegemaschine kann beim richtigen Teil deutlich schneller sein.
Es kann Folgendes eliminieren:
· wiederholte Umpositionierung des Bedieners;
· drehend;
· Heben;
· Überprüfung;
· und manuelle Werkzeugeinrichtung.
Eine einfache Halterung lässt sich jedoch auf einer Abkantpresse schneller herstellen.
Für die Zykluszeitanalyse sollte daher ein reales Produktionsbauteil verwendet werden.
· Programm laden;
· aufstellen;
· Materialbeladung;
· erste Positionierung;
· jede Biegung;
· Drehungen;
· Neugriff;
· Werkzeugeinrichtung;
· Entladung;
· Inspektion;
· und Teilewechsel.
Dann berechnen Sie:
Fertigteile pro Stunde
nicht nur:
Biegungen pro Minute
Dies ist besonders wichtig, wenn die Automatisierung zur Rechtfertigung einer großen Kapitalinvestition herangezogen wird.
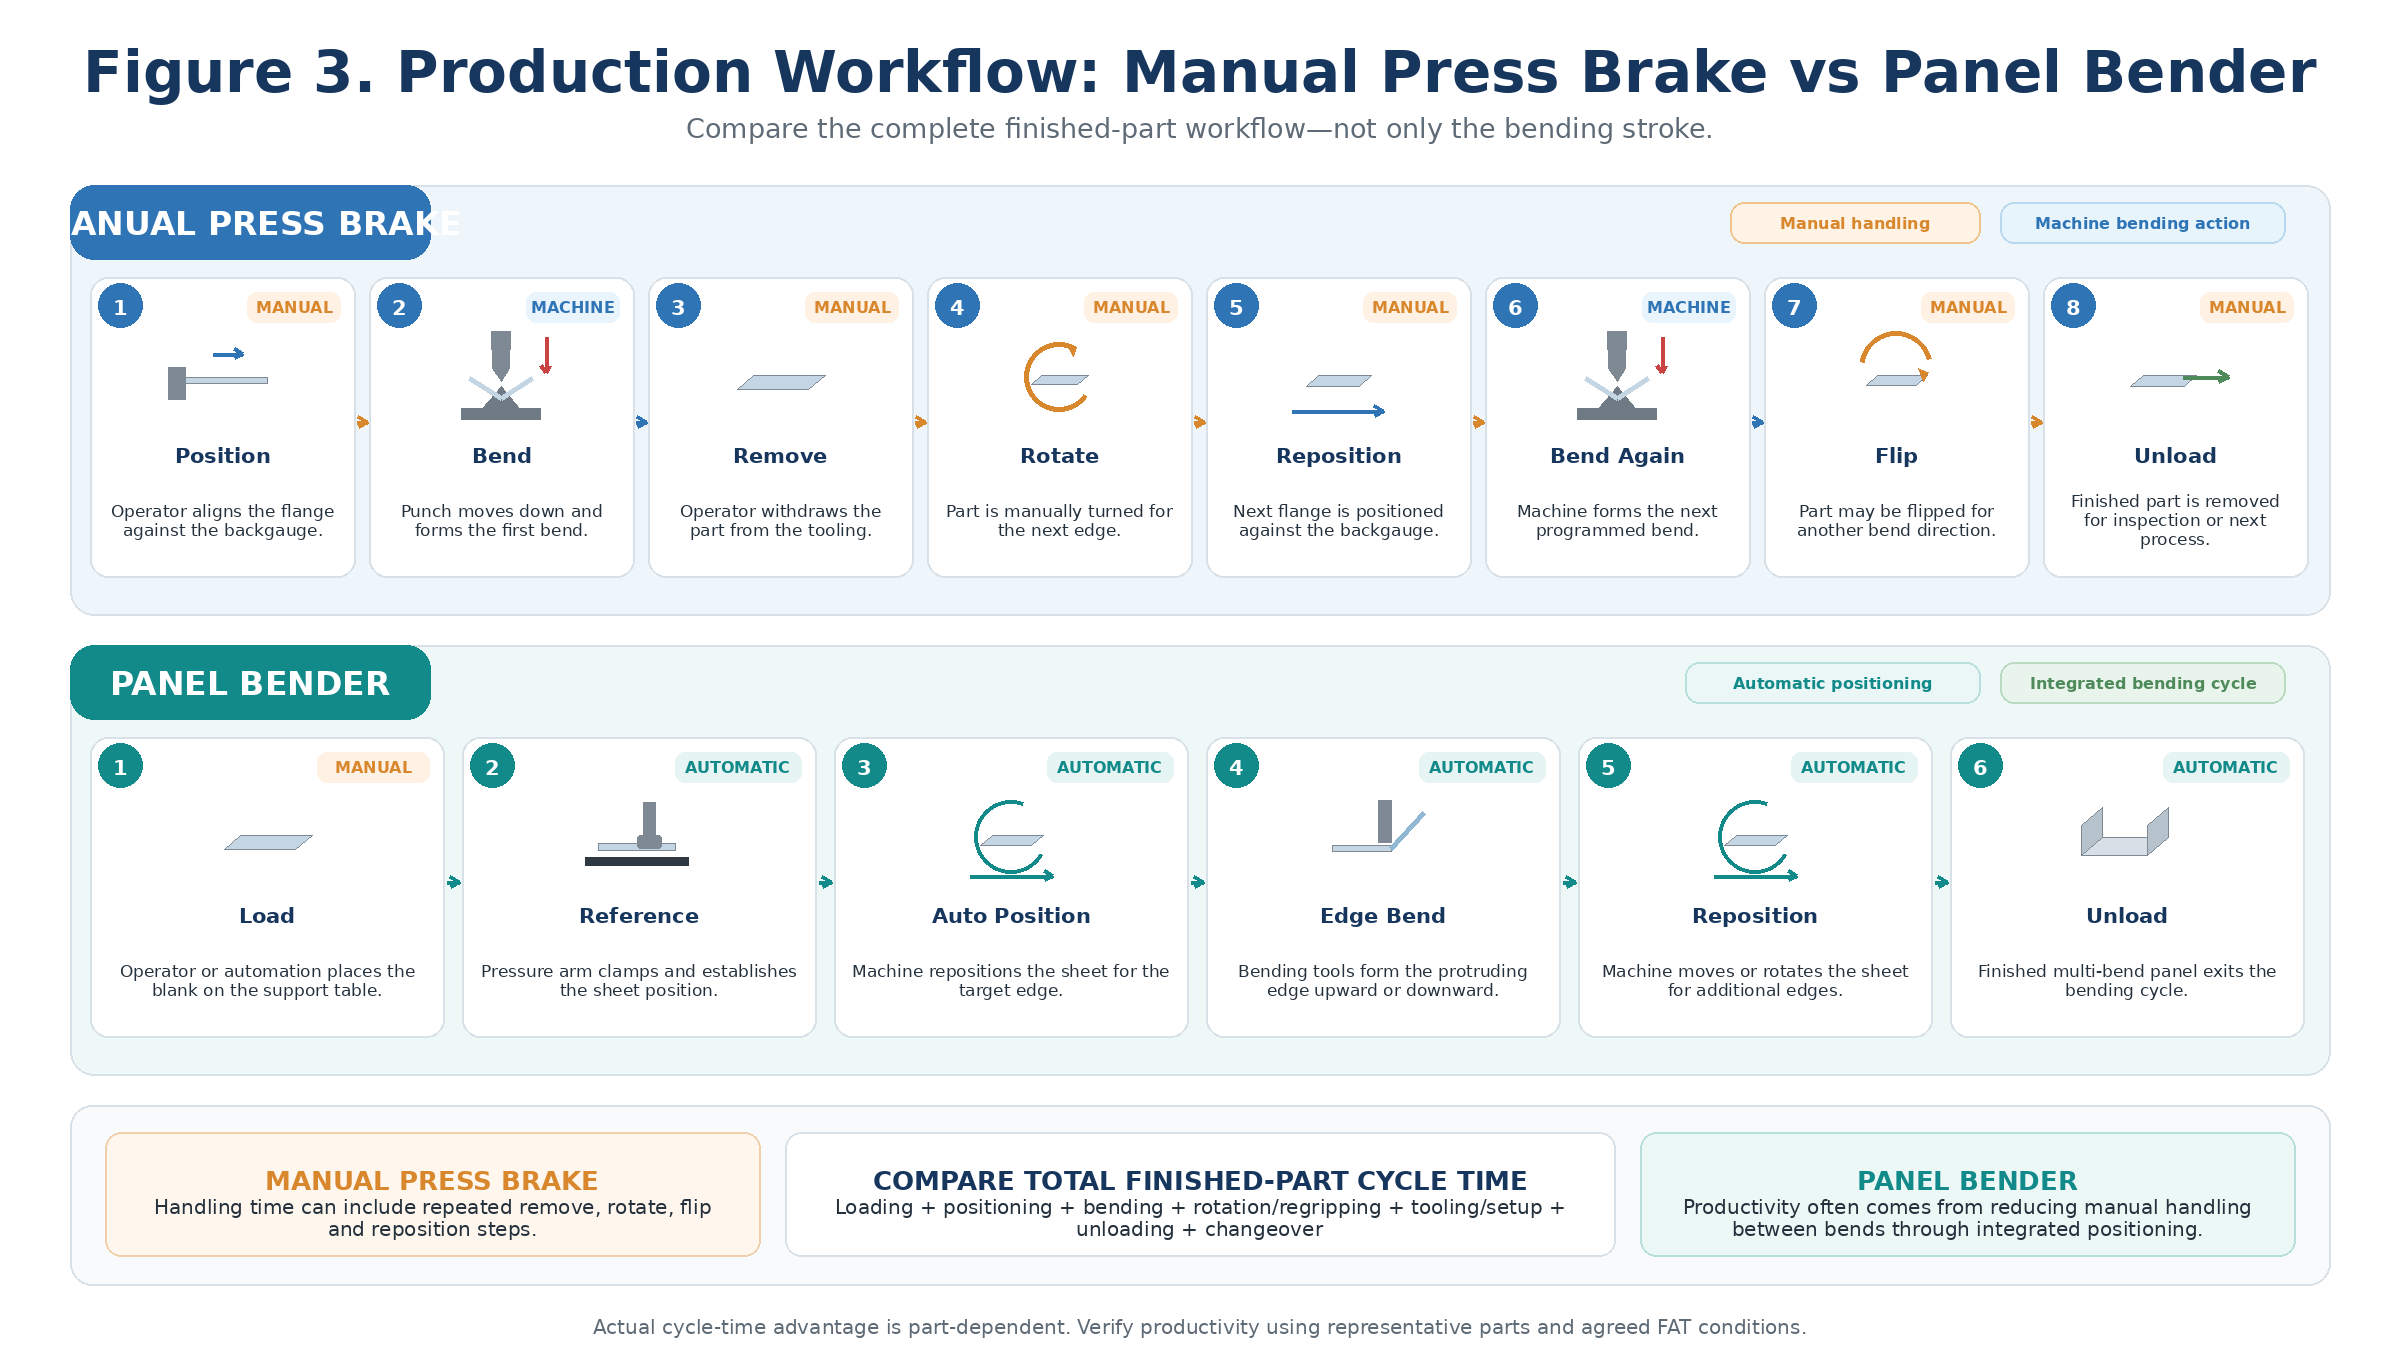
Abbildung 3. Workflow-Vergleich, der zeigt, warum die Handhabung zwischen den Biegungen die gesamte Zykluszeit des fertigen Teils dominieren kann.
Es gibt keine technisch vertretbare, allgemeingültige Antwort.
Eine hochwertige Abkantpresse mit:
· präzise Y1/Y2-Steuerung;
· gutes Werkzeug;
· CNC-Bombierung;
· materielle Entschädigung;
· und Winkelmessung
kann extrem konsistente Komponenten erzeugen.
Eine hochwertige Blechbiegemaschine mit:
· genaue Referenzierung von leeren Feldern;
· adaptive Algorithmen;
· stabile Klemmung;
· präzise Klingensteuerung;
· und automatische Manipulation
kann auch zu sehr konsistenten Ergebnissen führen.
Der richtige Test ist nicht:
In welcher Broschüre ist die kleinere Zahl angegeben?
Der korrekte Test lautet:
Welches System produziert meine repräsentativen Bauteile wiederholt innerhalb der geforderten Toleranz?
Geben Sie für jeden Maschinentyp Folgendes an:
· genaue Materialgüte;
· Toleranz der Materialdicke;
· Leermaße;
· Innenradius;
· Biegewinkel;
· Flanschabmessungen;
· Messmethode;
· Probenmenge;
· Umgebungsbedingungen, falls kritisch;
· und Akzeptanztoleranz.
Zum Beispiel:
Fertigen Sie 10 aufeinanderfolgende repräsentative Teile unter Verwendung des vereinbarten Produktionsmaterials und -programms an und messen Sie anschließend an jedem Teil die kritischen Flanschabmessungen und Biegewinkel.
Dies liefert aussagekräftige Beweise.
Bitten Sie um Folgendes:
· Stanzprofile;
· Matrizenöffnungen;
· Segmentierung;
· Werkzeuglast;
· Klemmsystem;
· Werkzeuglager;
· Werkzeugidentifizierung;
· und Umrüstzeit.
Bei einer Produktion mit hoher Produktvielfalt kann der Einsatz von automatisierten Werkzeugen den ROI erheblich beeinflussen.
Bitten Sie um Folgendes:
· universelles Werkzeugsortiment;
· Blankhalter-Einrichtung;
· Hilfsmittel;
· Fähigkeit zur Fertigung schmaler Teile;
· Rückbiegewerkzeuge;
· automatische Einrichtung;
· Werkzeugaufbewahrung;
· und geometrischen Einschränkungen.
Nicht akzeptieren:
„Keine Werkzeugänderung erforderlich.“
ohne die gesamte geplante Teilefamilie zu definieren.
Die Automatisierung verändert die Art der Arbeit, anstatt sie vollständig zu eliminieren.
Mehr Arbeitskräfte konzentrieren sich in:
· Maschineneinrichtung;
· Werkstückauflage;
· Drehung;
· Messung;
· Sequenzsteuerung;
· und physische Handhabung.
Die Arbeitnehmer bewegen sich zunehmend in Richtung:
· Programmierung;
· Ladestrategie;
· Automatisierungsüberwachung;
· Produktionsplanung;
· Wartung;
· und Machbarkeitsstudien.
Fügt hinzu:
· Roboterprogrammierung;
· Greifermanagement;
· Kollisionssimulation;
· Teilstromplanung;
· und Automatisierungswiederherstellung.
Daher sollte der Käufer Folgendes prüfen:
Arbeitsanteil pro fertigem Teil
anstatt nur die Bediener an der Maschine zu zählen.
Eine traditionelle Vereinfachung lautet:
Abkantpresse = Kleinserienfertigung; Blechbiegemaschine = Massenproduktion
Das trifft nicht mehr zu.
Moderne Blechbiegemaschinen können Werkzeuge und Produktionsprogramme automatisch an sich ändernde Teilegeometrien anpassen.
Salvagnini fördert auf seiner P4 explizit die Chargenfertigung und die Kit-Produktion durch automatische Werkzeuganpassung während des Produktionszyklus.
Ebenso können automatische Werkzeugwechsel-Abkantpressen und offline programmierte Robotersysteme die Fertigung mit hoher Produktvielfalt effektiv unterstützen. LVD fördert derzeit bildgesteuerte Robotersysteme, die für den Teilewechsel in Umgebungen mit hoher Produktvielfalt ausgelegt sind.
Das nützlichere Rahmenwerk ist:
Die Abkantpresse hat oft den Vorteil.
Eine Blechbiegemaschine kann sehr wettbewerbsfähig sein, wenn Einrichtung und Bedienung automatisiert sind.
Die Blechbiegemaschine bietet eine sehr hohe Produktivität.
Eine robotergestützte Abkantpresse kann sehr effektiv sein.
Die Teilefamilie bestimmt die Antwort.
Der Maschinenpreis allein reicht nicht aus.
Eine Abkantpresse kann folgende Eigenschaften aufweisen:
· niedrigere Anschaffungskosten der Maschine;
· höherer manueller Aufwand;
· weitere Werkzeugänderungen;
· stärkere Einbindung des Bedienpersonals.
Ein Karosseriebauer könnte Folgendes haben:
· höhere Investitionen in Automatisierung;
· geringerer manueller Aufwand;
· reduzierter Einrichtungsaufwand;
· weniger Bedienerbewegungen;
· unterschiedliche Werkzeugkosten.
Eine robotergestützte Abkantpresse führt Folgendes ein:
· Roboter;
· Greifer;
· Sicherheitszelle;
· Programmierung;
· Be- und Entladen;
· Integration;
· und Wartung.
Vergleichen Sie daher die komplettes Produktionssystem.
Ein nützliches vereinfachtes Modell ist:
TCO = Maschineninvestition + Werkzeugkosten + Arbeitskosten + Rüstkosten + Energiekosten + Wartungskosten + Softwarekosten + Ersatzteilkosten + Ausschusskosten + Servicekosten + Finanzierungskosten − Produktivitätssteigerungen
Berechnen Sie den ROI nicht anhand eines angenommenen Branchenprozentsatzes.
Bauen Sie das Modell aus Ihrer eigenen Produktion.
Enthalten:
· Maschine;
· Regler;
· Automatisierung;
· Werkzeuge;
· Sicherheit;
· Versand;
· Installation;
· Stiftung;
· Inbetriebnahme.
Berechnen:
· Bediener pro Schicht;
· Arbeitsbelastung;
· Arbeitsabläufe;
· Arbeitsaufwand für Werkzeugwechsel;
· Arbeitsinspektion;
· Programmierarbeit.
Enthalten:
· Standardwerkzeuge;
· Spezialwerkzeuge;
· automatischer Werkzeugwechsler;
· Werkzeugaufbewahrung;
· Ersatz.
Schätzen:
· Aufbauten pro Tag;
· Minuten pro Einrichtung;
· Produktionsausfall während der Einrichtungsphase.
Enthalten:
· Hydraulik, falls zutreffend;
· Servosysteme;
· Roboterservice;
· Wartung des Manipulators;
· Werkzeuge;
· Schmierstoffe;
· Softwareunterstützung.
Schätzen Sie die durch Folgendes verursachten Kosten:
· Korrektur des ersten Teils;
· Rückfederungsvariante;
· Kratzer;
· Einrichtungsfehler;
· falsche Biegefolge;
· Materialabweichungen.
Verwenden:
Abgenommene Fertigteile pro besetzter Produktionsstunde
anstatt theoretischer Krümmungen pro Stunde.
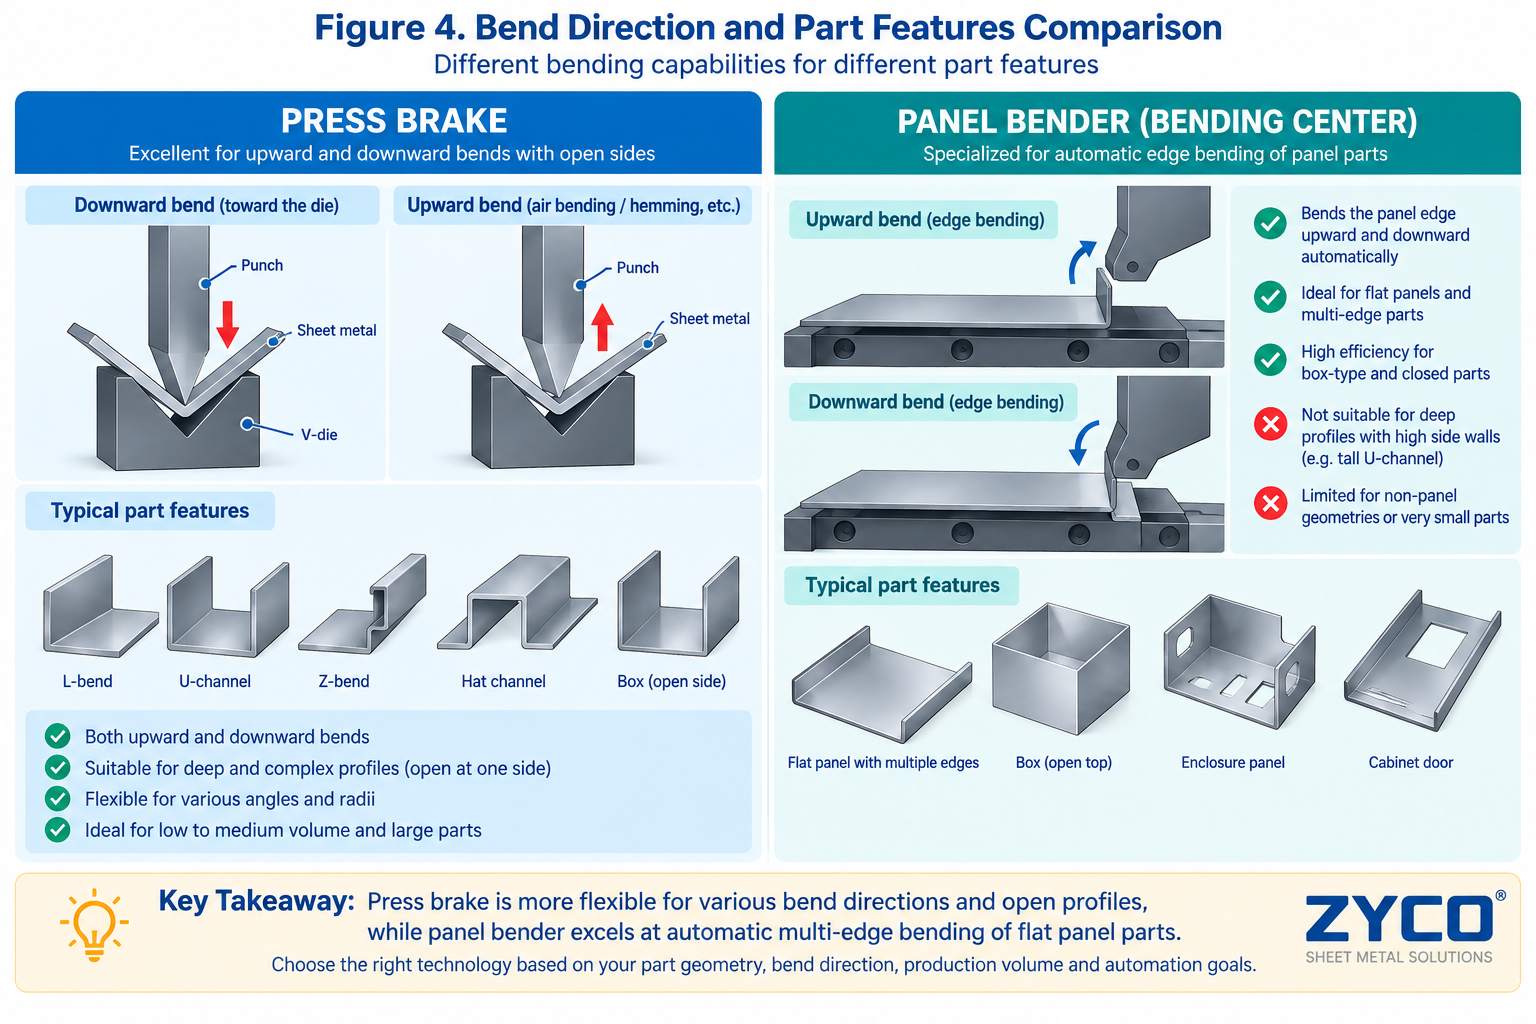
Abbildung 4. Rahmenwerk zur Ermittlung der Gesamtbetriebskosten für den Vergleich von Investitionen in Abkantpressen, Roboter-Abkantpressen und Blechbiegemaschinen.
Eine Abkantpresse sollte normalerweise die erste Maschine sein, die bei folgenden Ereignissen geprüft wird:
· Die Materialdicke variiert stark;
· dicke Platten sind üblich;
· Zukünftige Teile sind unvorhersehbar;
· Häufig werden Sonderwerkzeuge benötigt;
· Das Werk ist ein allgemeiner Zulieferbetrieb;
· lange oder strukturelle Bauteile sind üblich;
· Einzelanfertigungen sind wichtig;
· Es werden spezielle Radien oder Formen benötigt;
· Die geringen Stückzahlen rechtfertigen keine integrierte Automatisierung;
· oder die Maschine muss ein möglichst breites Aufgabenspektrum abdecken können.
Eine Abkantpresse ist in der Regel die universellere Formgebungsplattform.
Ein Karosseriebauer sollte ernsthaft beurteilt werden, wenn:
· Die meisten Bauteile bestehen aus Blechplatten;
· Jedes Bauteil weist mehrere Biegungen auf;
· Die Werkstücke müssen wiederholt gedreht werden;
· Die Bedienungshandhabung stellt einen wesentlichen Engpass dar;
· Elektrische Schaltschränke oder Gehäuse dominieren die Produktion;
· Gerätefrontplatten sind üblich;
· Es werden Aufzugs- oder HLK-Schalttafeln hergestellt;
· Das Erscheinungsbild der Oberfläche ist wichtig;
· Häufige Teilewechsel sind erforderlich;
· Die automatische Handhabung ist von strategischer Bedeutung;
· oder die Produktion muss die Abhängigkeit von qualifizierten manuellen Biegearbeiten verringern.
Die Begründung sollte von der Bauteilfamilie kommen – nicht von einer allgemeinen Produktivitätsaussage.
Für viele etablierte Blechverarbeitungsbetriebe ist die optimale Antwort nicht entweder/oder.
Eine komplementäre Struktur kann sein:
Griffe:
· geeignete Panelfamilien;
· Schränke;
· Türen;
· Tabletts;
· Gehäuse;
· Dünnblechbearbeitung mit mehreren Kanten.
Griffe:
· dicke Stellen;
· lange Profile;
· ungewöhnliche Bauteile;
· Spezialwerkzeuge;
· Teile außerhalb des Geometriebereichs der Blechbiegemaschine;
· unvorhersehbare Unterauftragsarbeiten.
Dies kann die Auslastung verbessern, da jede Maschine die Aufträge erhält, die am besten zu ihrer Architektur passen.
Ein Blechbieger muss die Abkantpresse nicht ersetzen, um seine Investition zu rechtfertigen.
Ebenso wenig bedeutet das Vorhandensein einer Abkantpresse, dass das Werk nicht vom Blechbiegen profitieren kann.
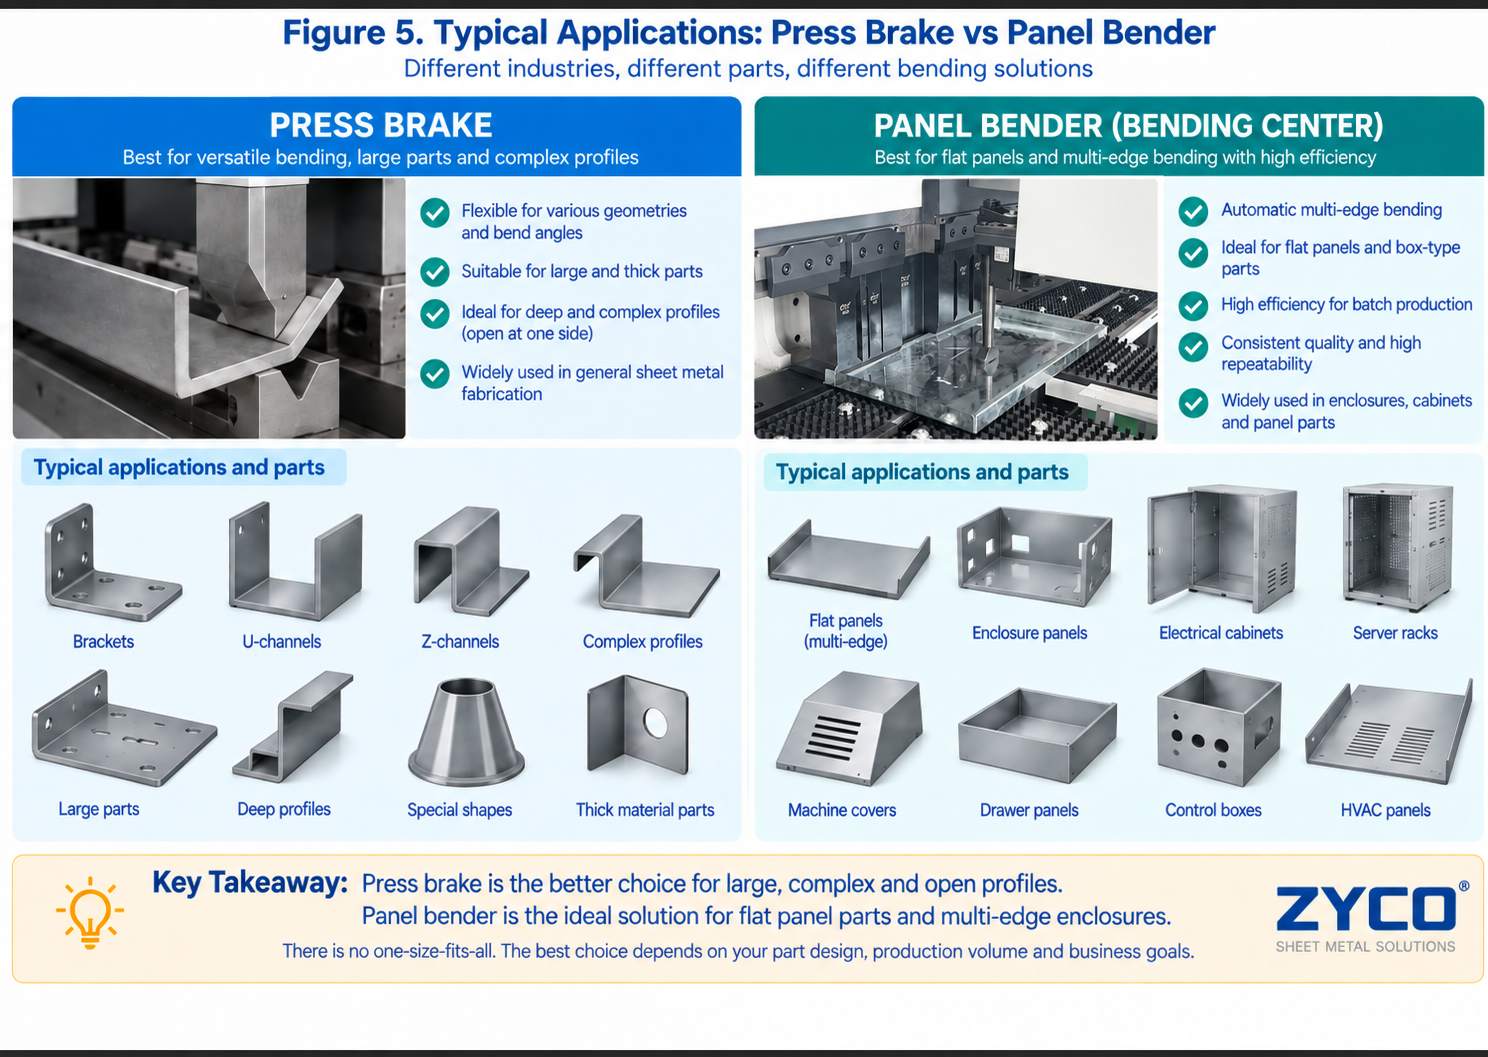
Abbildung 5. Entscheidungsbaum des Käufers zur Auswahl einer Abkantpresse, einer Blechbiegemaschine, einer Roboter-Abkantpresse oder einer Kombinationsstrategie.
Produktionsanforderung | Bevorzugter Ausgangspunkt |
Dicke Platte | Pressbremse |
Sehr lange Profile | Pressbremse |
Häufige Spezialwerkzeuge | Pressbremse |
Höchst unvorhersehbare Werkstattarbeit | Pressbremse |
Strukturklammern | Pressbremse |
Kundenspezifische Umformung mit großem Radius | Pressbremse |
Schaltschränke | Blechbieger / Beides |
Türen von Elektroschränken | Blechbieger |
Gerätepaneele | Blechbieger |
Aufzugsverkleidungen | Blechbieger |
HVAC-Paneele | Blechbieger / Beides |
Tabletts und Regale | Blechbieger |
sich wiederholende, mehrseitige Paneele | Blechbieger |
Roboterkompatible komplexe Teile | Roboter-Abkantpresse |
Hochmix-Panelproduktion | Blechbieger |
Gemischte allgemeine Fertigung | Beide |
„Bevorzugter Ausgangspunkt“ bedeutet keine automatische Auswahl.
Jeder einzelne Teilbereich bedarf noch einer Machbarkeitsprüfung.
Die Angebotsanfrage sollte für beide Technologien mit den gleichen Werkstückdaten beginnen.
· Material:
· Materialgüte:
· Zugfestigkeit:
· Mindestdicke:
· Maximale Dicke:
· Leerlänge:
· Breite des leeren Bereichs:
· Maximale Diagonale:
· Maximales Teilegewicht:
· Anzahl der Biegungen:
· Biegerichtung:
· Innenradius:
· Mindestflansch:
· Maximale Flanschgröße:
· Maximale Biegehöhe:
· Rücklaufflansche:
· Rückspringende Kurven:
· Saum:
· Oberflächenschutz erforderlich:
· Beispielzeichnungen beigefügt:
· Jährliche Menge:
· Typische Losgröße:
· Anzahl der Teilfamilien:
· Anzahl der Umrüstungen pro Tag:
· Aktuelle Betreiber:
· Aktuelle Zykluszeit:
· Zielvorgabe: Fertigteile/Stunde:
· Anzahl der Schichten:
· Erforderlicher unbeaufsichtigter Betrieb:
· Geplantes zukünftiges Volumen:
Bitten Sie den Lieferanten um Bestätigung:
· Maschinentonnage;
· Arbeitslänge;
· Abstand zwischen den Bildern;
· Schlaganfall;
· Tageslicht;
· Kehltiefe;
· Y1/Y2;
· X;
· R;
· Z1/Z2;
· andere erforderliche Achsen;
· Krönung;
· Regler;
· Winkelmessung;
· Werkzeugklemmung;
· Stempel-/Matrizenpaket;
· Mindestöffnung V;
· Werkzeuglast;
· Blattfolger;
· vordere Stützen;
· automatischer Werkzeugwechsler;
· Roboterkompatibilität;
· Sicherheitsausrüstung.
Fordern Sie außerdem eine Biegestudie mit den tatsächlichen Bauteilen an.
Bitten Sie den Lieferanten um Bestätigung:
· maximale Länge des eingehenden Leerzeichens;
· maximale Breite des Rohlings;
· maximal drehbare Diagonale;
· maximale Biegelänge;
· maximale Biegehöhe;
· Mindestteilgröße;
· Mindestflansch;
· maximale Rückbiegung;
· Fähigkeit zur Rückwärtsbiegung;
· positive/negative Biegung;
· Tabelle der Materialien/Dicken;
· Annahmen zur Materialfestigkeit;
· Biegewinkelgrenzen;
· Mindestradius;
· Manipulatorkonstruktion;
· Blankhalterkonfiguration;
· Universalwerkzeuge;
· Hilfsmittel;
· Handhabung schmaler Teile;
· Ladeautomatisierung;
· Automatisierte Entladung;
· Offline-Programmierung;
· Oberflächenschutzverfahren;
· automatische Werkzeugeinrichtung;
· FAT-Methodik.
Für jeden repräsentativen Teil ist ein Machbarkeitsergebnis erforderlich.
Ein Blechbieger-FAT sollte nicht nur eine einfache rechteckige Schale verwenden.
Wählen Sie mehrere repräsentative Komponenten aus.
Enthalten:
Tests:
· Manipulatorhüllkurve;
· Drehung;
· Positionierung;
· Be- und Entladen.
Tests:
· Freigabe;
· Blankohalter;
· Kollision;
· Entladung.
Tests:
· fesselnd;
· Minimale Geometrie;
· Positionierung.
Enthalten:
· positive Biegung;
· negative Biegung;
· Rücklaufflansch;
· mehrere Seiten.
Tests:
· Kratzer;
· Werkzeugspuren;
· Schutzfolie.
Messen:
· Zykluszeit;
· Biegewinkel;
· Flanschabmessung;
· Wiederholbarkeit;
· Einrichtungszeit;
· und Umrüstzeit.
Verwenden Sie repräsentative Komponenten, die Folgendes testen:
· maximale Dicke;
· maximale tatsächliche Biegelänge;
· kleinster Flansch;
· tiefste Kiste;
· mehrfache Biegesequenz;
· Spezialwerkzeuge;
· Krönung;
· Hinteranschlag;
· und Winkelkompensation.
Die Werksabnahmeprüfung (FAT) sollte die tatsächliche Produktionsfähigkeit bestätigen – nicht nur die Maschinenbewegung.
Eine Abkantpresse biegt normalerweise Bleche zwischen Stempel und Matrize, während eine Blechbiegemaschine das Blech einklemmt und dessen Kanten mithilfe von gesteuerten Biegemessern formt.
Eine Abkantpresse verdankt ihre Flexibilität größtenteils dem Wechselwerkzeug. Eine Blechbiegemaschine erzielt ihre hohe Produktivität durch automatische Teilehandhabung und integrierte Biegeautomatisierung.
Bei geeigneten mehrseitigen Paneelkomponenten kann es deutlich schneller gehen, da es die manuelle Positionierung, Drehung und Handhabung reduziert.
Allerdings ist es nicht in jedem Fall schneller.
Einfache Teile lassen sich auf einer Abkantpresse sehr effizient herstellen.
Vergleichen Sie die gesamte Zykluszeit der fertigen Teile anhand realer Teile.
Nicht in jeder Fabrik.
Blechbiegemaschinen eignen sich besonders gut für blechorientierte Bauteile, Abkantpressen bieten jedoch im Allgemeinen ein breiteres Anwendungsspektrum für dickes Material, lange Teile, kundenspezifische Werkzeuge und unregelmäßige Geometrien.
Viele Fabriken können davon profitieren, beides zu besitzen.
Es gibt keine universelle Dicke.
Die aktuell erhältlichen kommerziellen Maschinen unterscheiden sich erheblich.
Beispiele hierfür sind Maschinen, die für Stahlstärken um die 3 mm ausgelegt sind, wobei die Kapazität jedoch von folgenden Faktoren abhängt:
· Materialfestigkeit;
· Modell;
· Biegewinkel;
· Biegelänge;
· Geometrie;
· und Werkzeuge.
Verwenden Sie stets die vom Hersteller angegebene, materialspezifische Dickentabelle.
Ja.
Moderne Blechbiegemaschinen mit automatischer Werkzeuganpassung und softwaregesteuerter Einrichtung können bei der Produktion von Kleinserien mit hoher Variantenvielfalt oder sogar bei Einzelstückfertigungen sehr effektiv sein.
Salvagnini dokumentiert insbesondere die Fähigkeit zur Chargen- und Kit-Produktion auf der P4.
Plattenbiegemaschinen eignen sich oft gut für Schaltschränke und Gehäusepaneele, da diese Teile üblicherweise mehrere Biegungen um ein Blech und wiederholtes Neupositionieren erfordern.
Der Käufer muss jedoch Folgendes überprüfen:
· Biegehöhe;
· Rücklaufflansche;
· Kastentiefe;
· Leergröße;
· Materialstärke;
· und spezieller Geometrie.
Für Schrankrahmen, dicke Halterungen und spezielle Bauteile kann weiterhin eine Abkantpresse erforderlich sein.
Eine Abkantpresse ist normalerweise die bessere Wahl.
Abkantpressen sind in deutlich höheren Kraftbereichen erhältlich und eignen sich besser für Anwendungen mit schweren Werkzeugen und dicken Blechen.
Viele Blechbiegemaschinen reduzieren den manuellen Werkzeugwechsel erheblich durch universelle oder automatisch konfigurierte Werkzeuge.
Allerdings können spezielle Geometrien weiterhin Folgendes erfordern:
· Hilfsbiegewerkzeuge;
· zusätzliche Blankohalter;
· oder automatische Werkzeugeinrichtung.
Daher sollte man nicht bei jedem Bauteil von einem „Werkzeugwechsel ohne Werkzeugwechsel“ ausgehen.
Eine Blechbiegemaschine reduziert die manuelle Teilehandhabung oft erheblich, da Positionierung und Rotation integriert sind.
Eine robotergestützte Abkantpresse kann den Arbeitsaufwand ebenfalls erheblich reduzieren.
Der korrekte Vergleich sollte Folgendes berechnen:
Arbeitsstunden pro abgenommenem Fertigteil
anstatt einfach nur die an der Maschine stehenden Bediener zu zählen.
Keines von beiden ist generell besser.
Eine robotergestützte Abkantpresse bewahrt die große Werkzeugflexibilität einer Abkantpresse und automatisiert gleichzeitig die Handhabung.
Eine Blechbiegemaschine integriert die Teilemanipulation direkt in die Biegearchitektur.
Die Machbarkeit eines Roboters hängt ab von:
· Teilegröße;
· Gewicht;
· Greifer;
· Neugriff;
· Geometrie;
· und Produktionsmix.
Die Machbarkeit der Blechbiegemaschine hängt ab von:
· Gehäuse der Schalttafel;
· Flanschhöhe;
· Drehung;
· Klemmen;
· und Geometrie.
Es gibt keine allgemeingültige Antwort.
Beide Technologien können bei korrekter Spezifikation eine hohe Genauigkeit erreichen.
Die Genauigkeit sollte anhand repräsentativer Serienteile unter vereinbarten FAT-Bedingungen validiert werden.
Für gemischte Produktionsweisen kann dies eine erfolgversprechende Strategie sein.
Die Paneelbiegemaschine kann geeignete Paneelfamilien effizient bearbeiten, während die Abkantpresse dicke, lange, unregelmäßige oder Spezialwerkzeugarbeiten übernimmt.
Die richtige Entscheidung hängt von der Arbeitsverteilung und -auslastung ab.
Der Unterschied zwischen einer Blechbiegemaschine und einer Abkantpresse liegt tiefer als in Geschwindigkeit, Automatisierung oder Maschinenpreis.
Sie repräsentieren zwei unterschiedliche Biegearchitekturen.
Eine Abkantpresse besteht im Wesentlichen aus folgenden Elementen:
Kraft + Werkzeuge + CNC-Achsen + Prozessflexibilität
Eine Blechbiegemaschine ist folgendermaßen aufgebaut:
Klemmen + integrierte Manipulation + automatisches Biegen + reduziertes Handling
Eine Abkantpresse bietet normalerweise ein breiteres Anwendungsspektrum, insbesondere für:
· dickes Material;
· lange Bauteile;
· ungewöhnliche Geometrie;
· Sonderanfertigungen von Werkzeugen;
· und unvorhersehbare Produktion.
Eine Blechbiegemaschine wird besonders attraktiv, wenn die Produktion von folgenden Produkten dominiert wird:
· mehrseitige Paneele;
· Schränke;
· Türen;
· Gehäuse;
· Haushaltsgeräte;
· Teile für Heizungs-, Lüftungs- und Klimaanlagen;
· Aufzugskomponenten;
· und andere Blechteile, bei denen wiederholtes Positionieren und Drehen einen erheblichen Arbeits- und Zykluszeitaufwand erfordert.
Die richtige Kaufentscheidung sollte daher dieser Abfolge folgen:
1. die Familie der Realteile klassifizieren;
2. Material und Dicke definieren;
3. Biegelängen und Flanschhöhen messen;
4. Schwierige Rückwärtskurven und Geometrien identifizieren;
5. Produktionsvolumen und Umrüstungen berechnen;
6. Vergleich der manuellen Bearbeitungszeit;
7. Werkzeuge und Automatisierung bewerten;
8. Machbarkeitsstudien durchführen;
9. Testen repräsentativer Komponenten während der Werksabnahmeprüfung;
10. Lebenszykluskosten berechnen.
Die richtige Biegetechnologie wird bestimmt durch die Teilefamilie und Produktionsstrategie – nicht nur nach Maschinenkategorie.
Für viele moderne Blechverarbeitungsbetriebe ist die stärkste Schlussfolgerung möglicherweise keine von beiden:
Abkantpresse statt Blechbiegemaschine
noch:
Blechbiegemaschine statt Abkantpresse
Aber:
Nutzen Sie jede Technologie für die Bauteilfamilien, die sie am effizientesten herstellt.
Lassen Sie Ihre E -Mail -Adresse und -anforderungen, unser professionelles Verkaufsteam wird die am besten geeignete Lösung für Sie entwickeln.


Copyright
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Alle Rechte vorbehalten
.
 NETZWERK UNTERSTÜTZT
 Deutsch
 English
 français
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية