Beim Biegen kurzer dicker Platten Maschinenkapazität ist nur ein Teil der Gleichung. Die Konfiguration einer Abkantpresse hat direkten Einfluss darauf, wie das Werkstück positioniert wird, wie die Biegekraft aufgenommen wird und wie gleichmäßig die gewünschte Form erzeugt werden kann.
Dies ist besonders wichtig, wenn die Biegelänge relativ kurz, das Blech aber dick und schwer ist. Bei dieser Anwendung ist die Maschine einer konzentrierteren Biegebelastung ausgesetzt als bei typischen Blechbearbeitungen.
Aus diesem Grund sollte eine spezielle Grobble-Biegepresse auf die tatsächliche Biegeanwendung abgestimmt und nicht einfach nach der Nenntonnage ausgewählt werden.
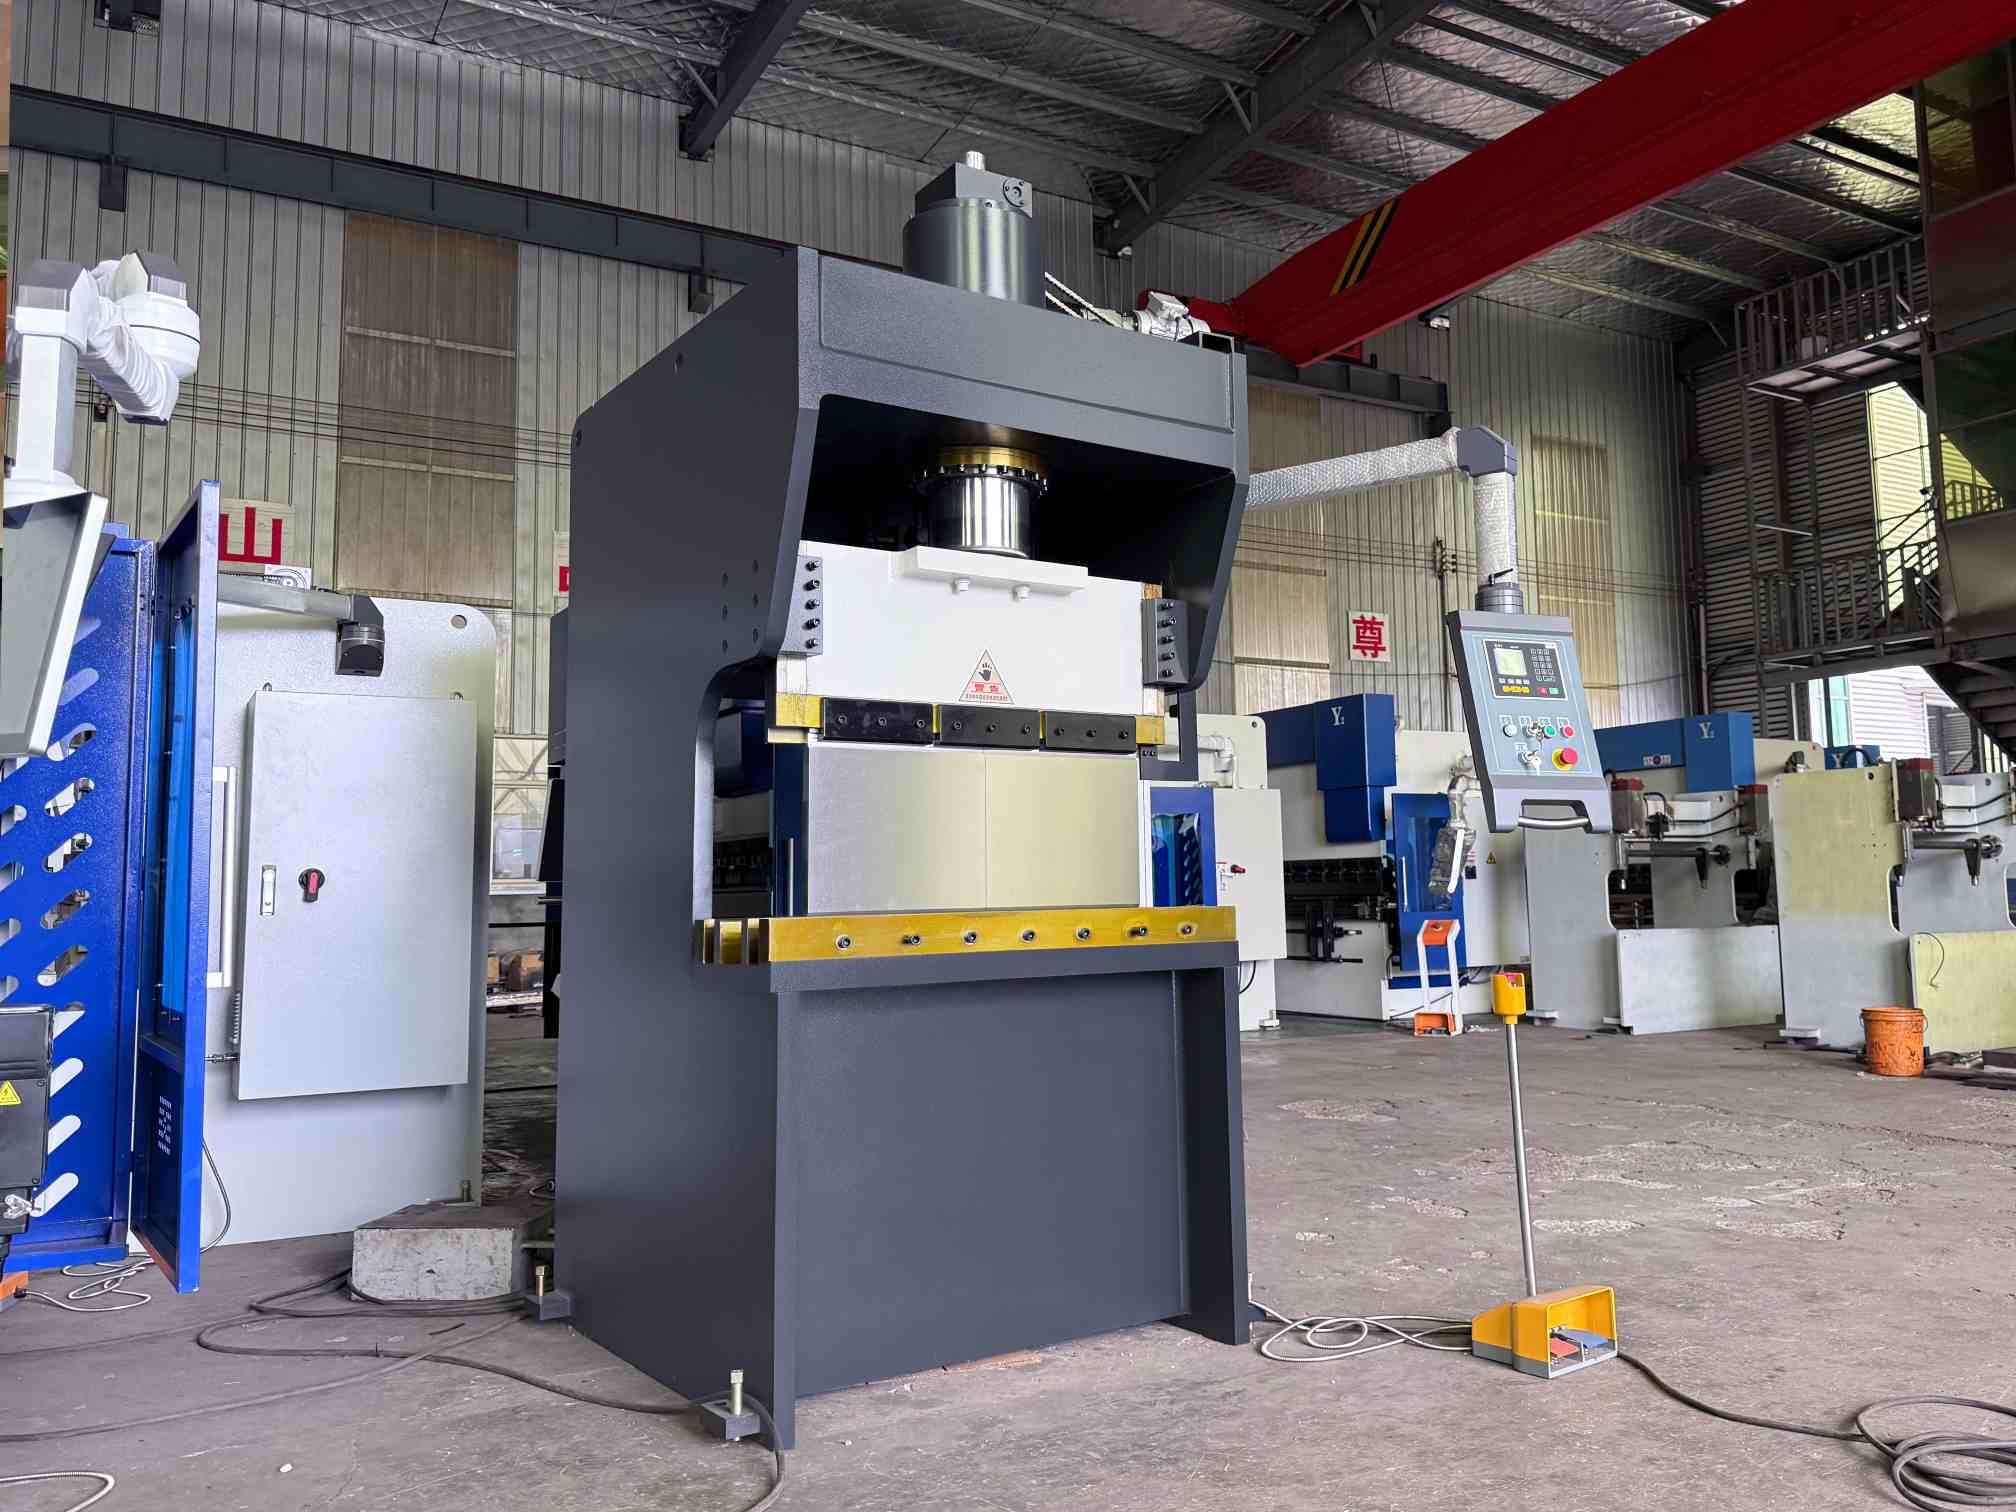
Der Rahmen bildet die Grundlage des gesamten Biegeprozesses.
Beim Biegen kurzer, dicker Bleche kann eine große Kraft auf einen relativ kleinen Arbeitsbereich konzentriert sein. Eine geeignete Maschine benötigt daher einen steifen Rahmen, der seine Geometrie unter Last beibehält.
Das bedeutet nicht, dass eine schwerere Maschine automatisch für jede Anwendung besser geeignet ist. Wichtig ist vielmehr, dass die Rahmenkonstruktion der zu erwartenden Materialstärke, Biegelänge und den Arbeitsbedingungen angemessen ist.
Für Werkstätten, die kurze und schwere Bauteile wiederholt bearbeiten, kann die strukturelle Stabilität wichtiger sein als eine einfach nur sehr hohe Nennkapazität.
Eine größere Arbeitslänge ist nicht immer von Vorteil.
Bei der konventionellen Blechbearbeitung bietet eine große Arbeitslänge Flexibilität für die Bearbeitung von Teilen unterschiedlicher Größe. Kurze, dicke Bleche stellen jedoch andere Anforderungen.
Sind die meisten Werkstücke relativ kurz, lässt sich ein kompakter Arbeitsbereich besser an den tatsächlichen Produktionsumfang anpassen. Dadurch kann die Maschine auf ihren eigentlichen Einsatzbereich konzentriert bleiben, anstatt ihre Größe nur für gelegentlich übergroße Teile zu vergrößern.
Die richtige Frage lautet nicht:
„Wie lang ist die Abkantpresse?“
Es ist:
„Welche typische Biegelänge haben die von uns hergestellten Teile?“
Diese Unterscheidung kann bei der Auswahl spezieller Geräte einen erheblichen Unterschied ausmachen.
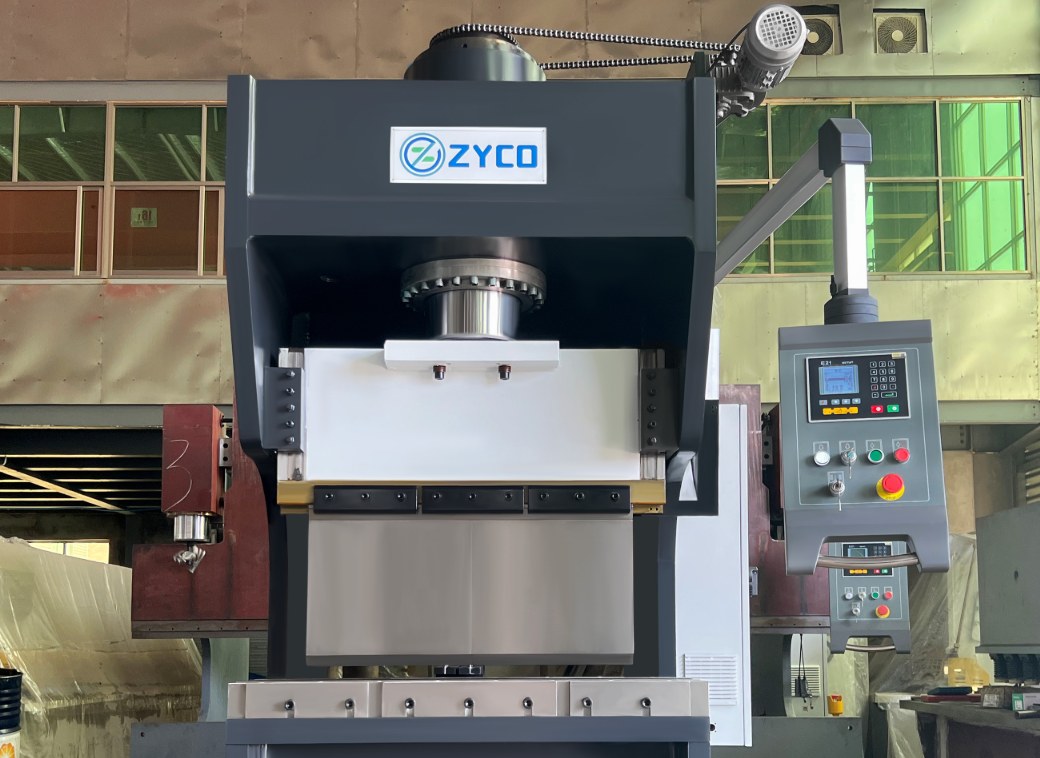
Der Arbeitstisch und der Schlitten bilden die Hauptbiegezone. Ihre Anordnung beeinflusst die Werkstücklagerung und die Kraftübertragung durch die Maschine.
Bei kurzen, dicken Blechen kann die Biegezone auf relativ kurzer Strecke eine hohe Last aufnehmen. Der Arbeitstisch muss daher eine stabile Auflagefläche bieten, während der Schlitten während des Biegevorgangs eine kontrollierte Bewegung gewährleisten muss.
Eine geeignete Konfiguration sollte auch die Größe und das Gewicht des Werkstücks berücksichtigen. Dicke Platten lassen sich manuell oft nur schwer positionieren, daher sollte der Arbeitsbereich es dem Bediener ermöglichen, das Material zu platzieren und auszurichten, ohne unnötige Handhabungsprobleme zu verursachen.
In der Praxis geht es bei der Maschinenkonfiguration nicht nur um die Kraft. Es geht auch darum, wie einfach der Bediener das Werkstück während des Biegevorgangs kontrollieren kann.
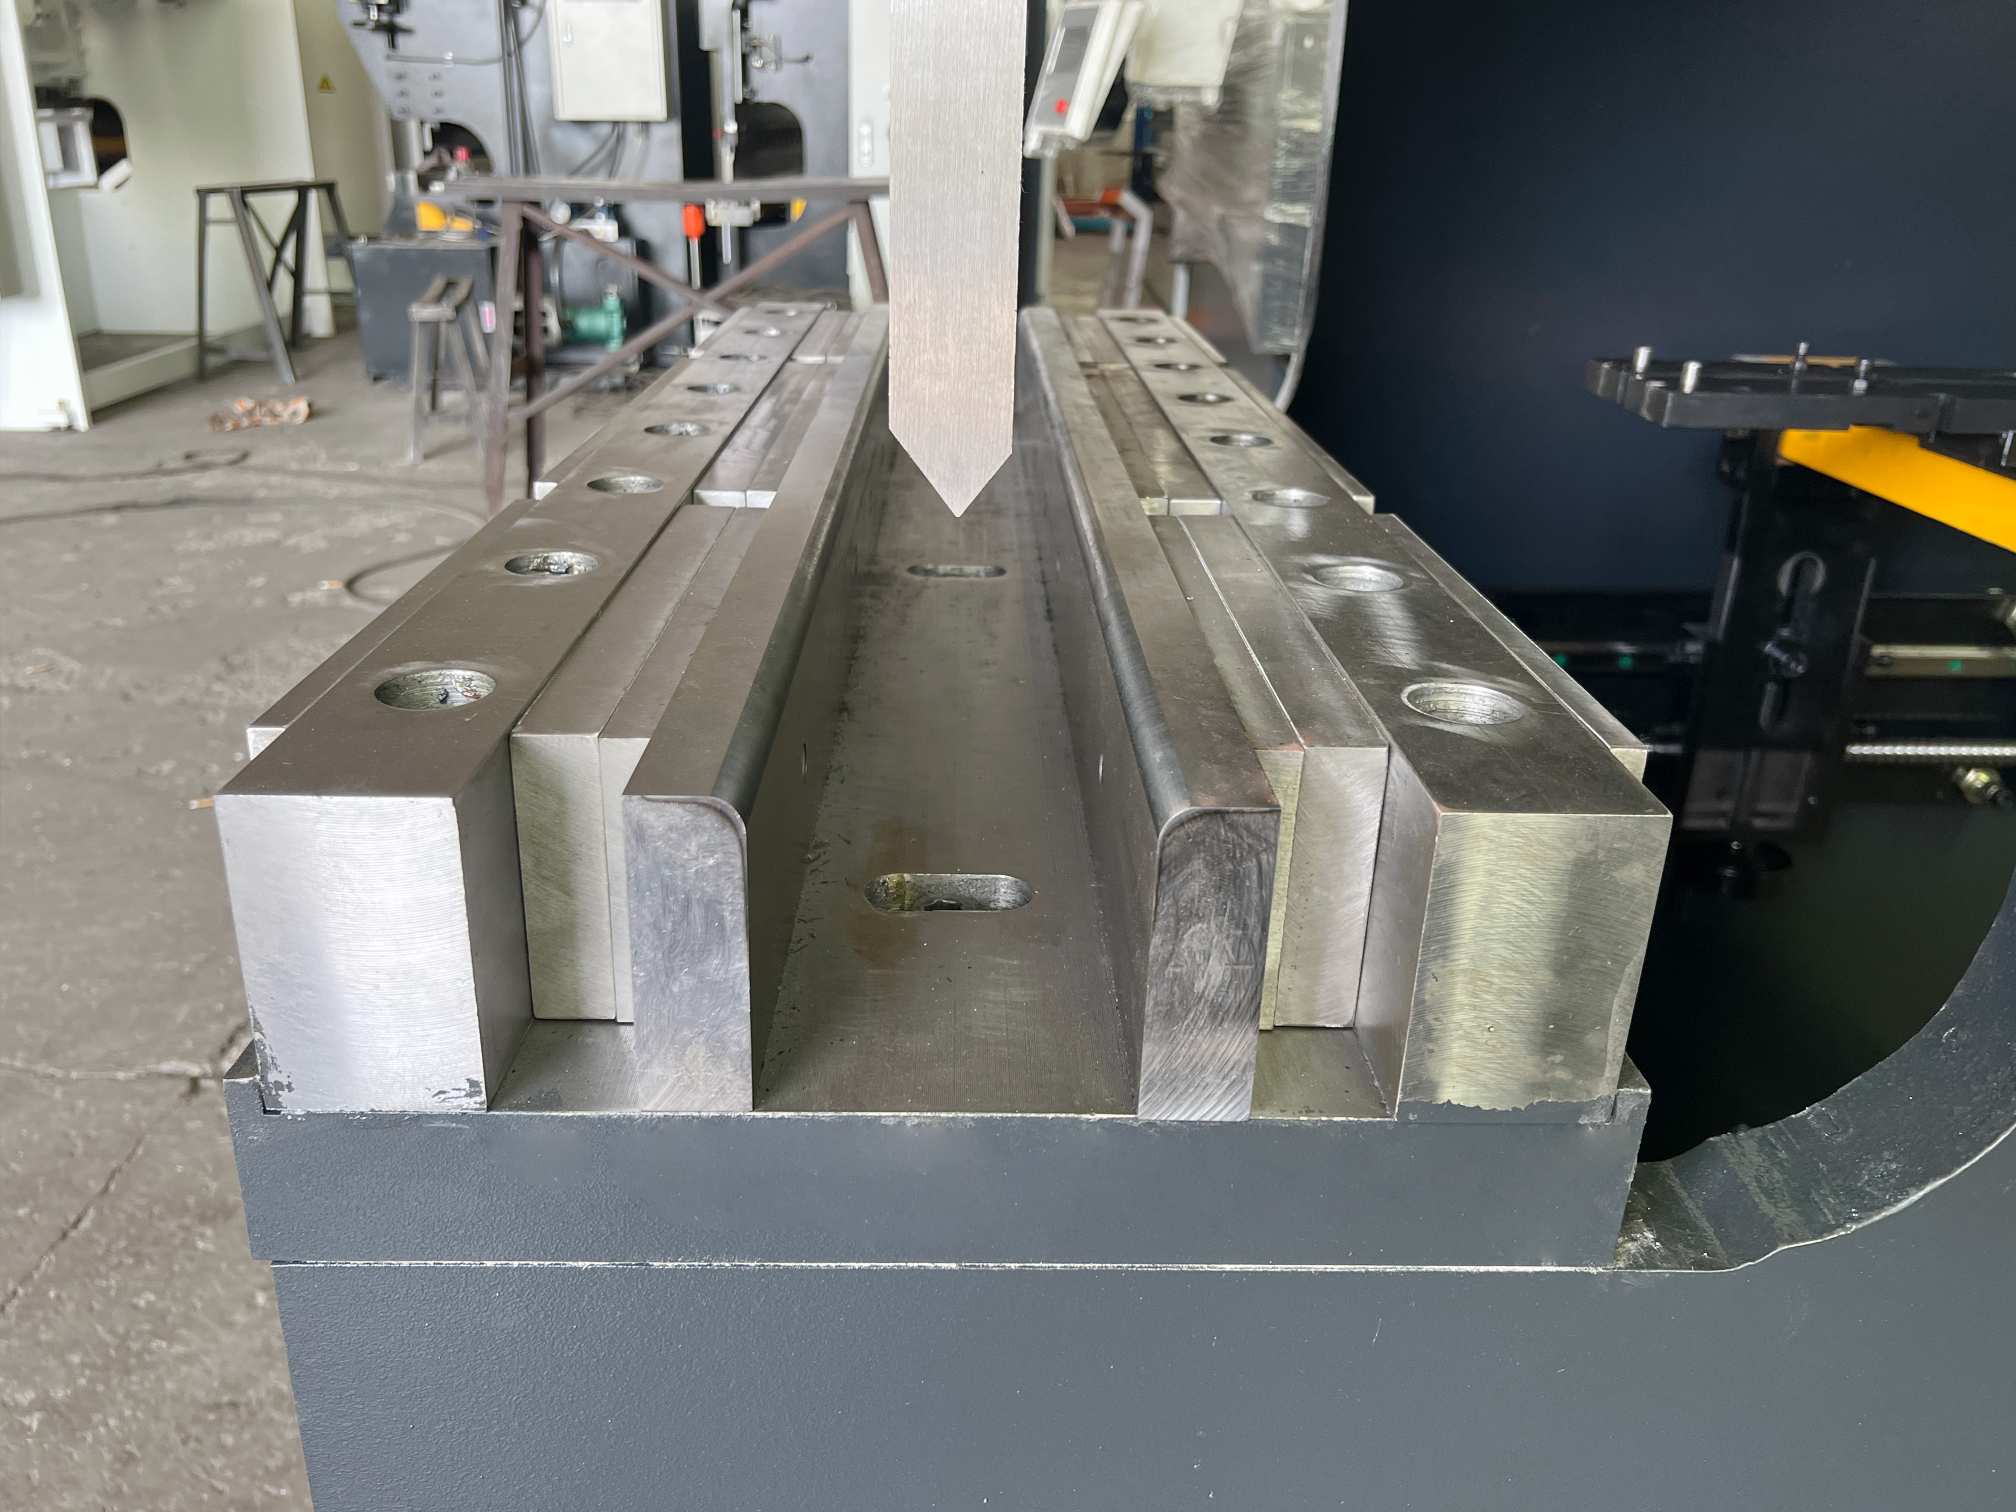
Die Werkzeuge sollten entsprechend dem Material und der Geometrie des Werkstücks ausgewählt werden.
Bei kurzen, dicken Blechen können Matrizenöffnung, Stempelform, Werkzeugfestigkeit und Kontaktfläche den Biegeprozess beeinflussen. Die Verwendung ungeeigneter Werkzeuge kann die praktische Leistungsfähigkeit der Maschine einschränken, selbst wenn diese über ausreichende Kapazität verfügt.
Deshalb sollte die Werkzeugausstattung bereits bei der Maschinenauswahl berücksichtigt werden und nicht als nachträglich hinzugefügtes Zubehör betrachtet werden.
Bei wiederkehrenden Anwendungen mit dicken Blechen kann der Einsatz spezieller Werkzeuge auch zu einer gleichmäßigeren Produktion beitragen, indem unnötige Rüstvorgänge reduziert werden.
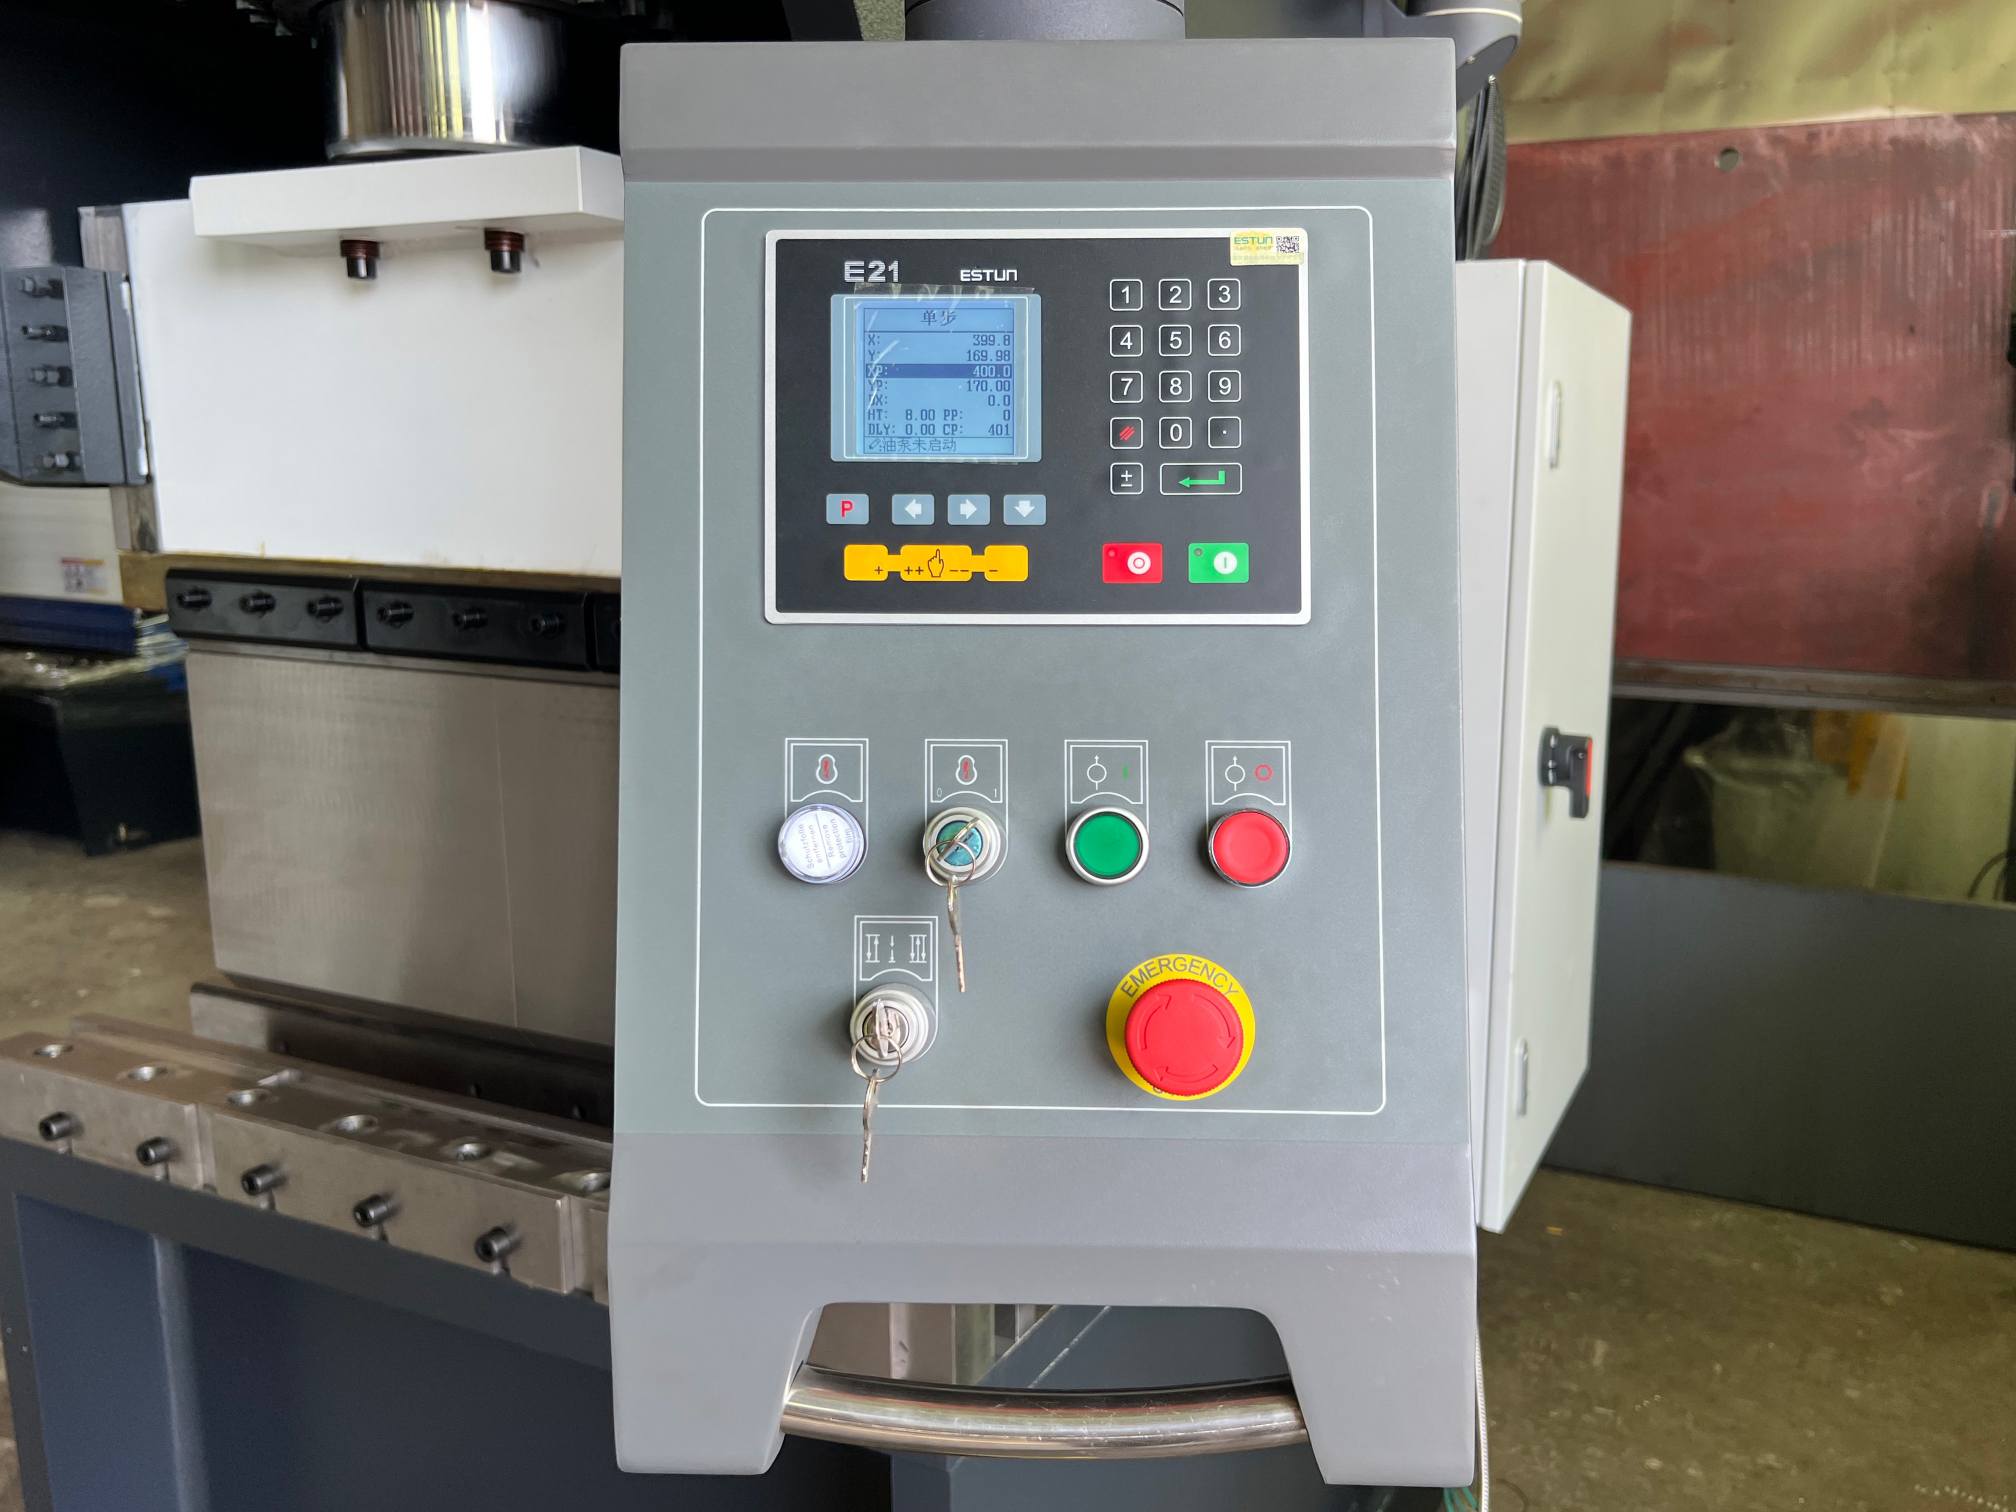
Ein Kontrollsystem sollte der Komplexität der zu erbringenden Leistungen entsprechen.
Wenn in der Werkstatt hauptsächlich relativ einfache, schwere Bauteile mit wiederholbaren Biegesequenzen bearbeitet werden, können die Anforderungen an die Steuerung anders sein als bei einer Produktionslinie für Bleche mit hoher Produktvielfalt.
Ziel ist es nicht, möglichst viele Funktionen hinzuzufügen. Vielmehr geht es darum, den Bedienern genau die Kontrollmöglichkeiten zu bieten, die sie für die Anwendung benötigen.
Bei einer speziell für das Biegen von schweren Blechen entwickelten Presse kann eine praxisorientierte Steuerungskonfiguration den Bedienern helfen, wiederkehrende Aufträge effizienter einzurichten und gleichzeitig gleichbleibende Biegebedingungen zu gewährleisten.
Einer der häufigsten Fehler bei der Maschinenauswahl ist, dass man zuerst auf die Tonnage achtet und alles andere erst an zweiter Stelle betrachtet.
Beim Biegen kurzer dicker Bleche hängen die tatsächlichen Arbeitsbedingungen von mehreren Faktoren ab:
• Materialart und Dicke
• Biegelänge
• Teilegeometrie
• Erforderlicher Biegewinkel
• Innenradius der Biegung
• Werkzeugkonfiguration
• Werkstückgewicht und Handhabung
• Produktionshäufigkeit
Diese Faktoren stehen in Wechselwirkung zueinander.
Eine Maschine mit hoher Presskraft, aber ungeeignetem Werkzeug oder einem ungeeigneten Arbeitsbereich ist möglicherweise nicht die beste Wahl für einen bestimmten Auftrag. Umgekehrt kann eine kompakte Maschine mit einer auf die jeweilige Anwendung zugeschnittenen Konfiguration eine praktikablere Produktionslösung darstellen.
Es gibt keine Konfiguration, die für jede Biegeaufgabe kurzer, dicker Bleche ideal ist.
Eine Werkstatt, die Konstruktionswinkel herstellt, hat möglicherweise andere Anforderungen als ein Hersteller von Bauteilen für schwere Maschinen. Auch ein Lkw- und Anhängerhersteller benötigt unter Umständen eine andere Arbeitsorganisation als eine allgemeine Fertigungswerkstatt.
Deshalb sind Zeichnungen und tatsächliche Produktionsinformationen bei der Auswahl einer speziellen Biegemaschine von großem Wert.
Statt mit Folgendem zu beginnen:
„Welche Maschine hat die höchste Kapazität?“
Oft ist es sinnvoller, mit Folgendem zu beginnen:
„Welche Teile müssen wir biegen, und welche Maschinenkonfiguration ermöglicht eine zuverlässige Bearbeitung?“
Sobald die Anwendung klar definiert ist, können die Maschinenstruktur, die Arbeitslänge, die Werkzeuge, das Steuerungssystem und andere Konfigurationsmöglichkeiten im Hinblick auf diese Anforderung bewertet werden.
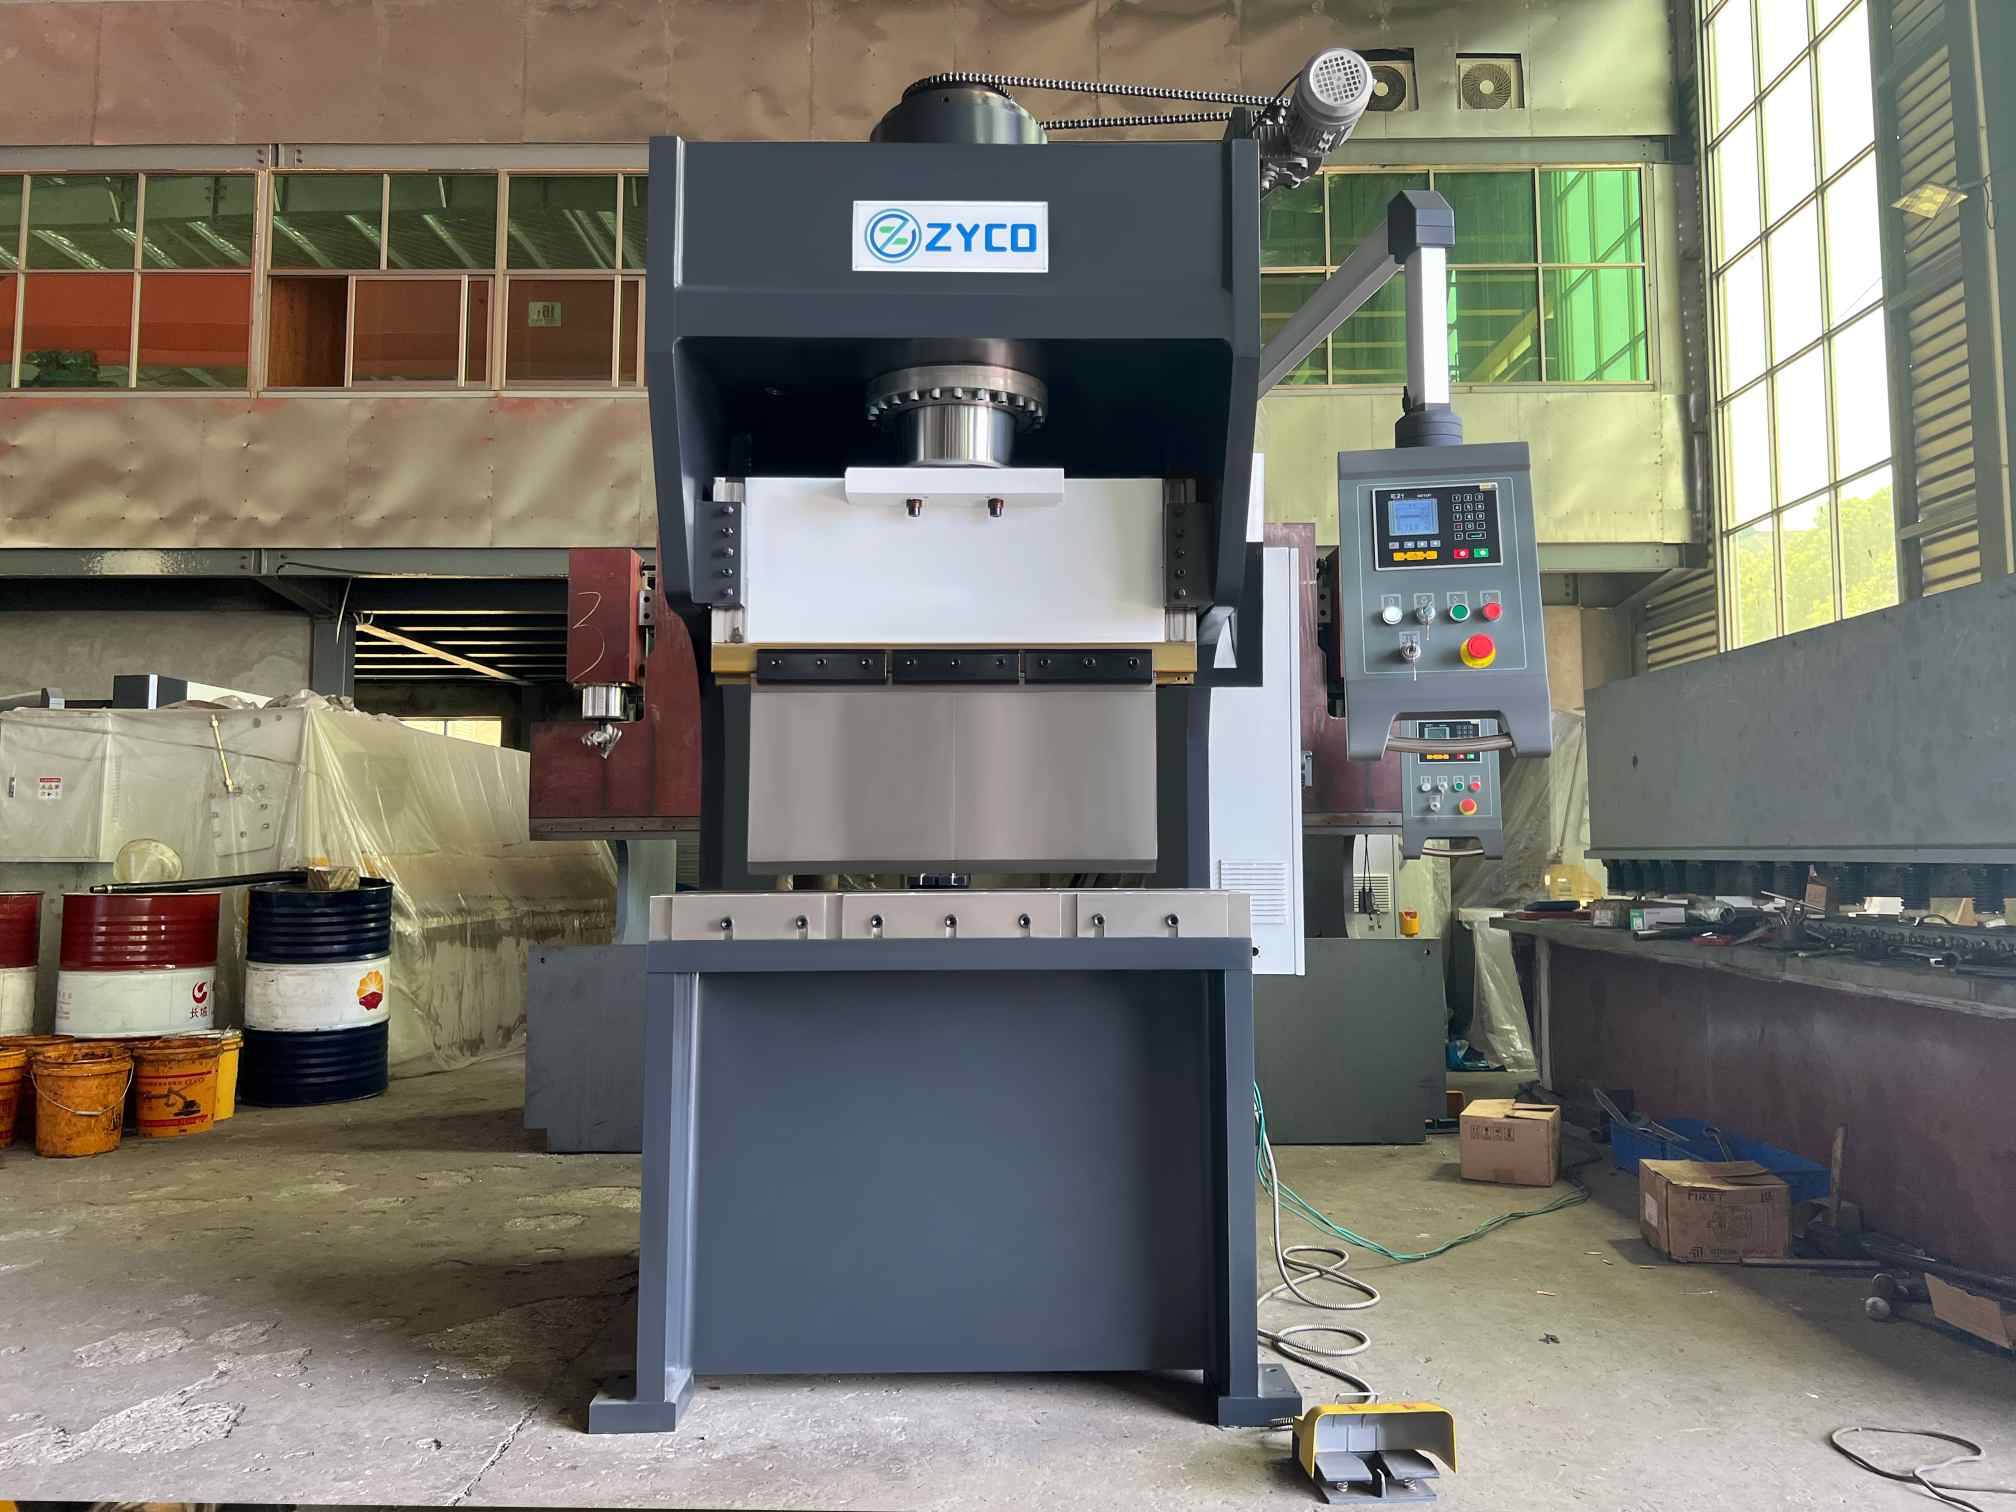
Der Zweck einer kompakten Schwerblechbiegepresse besteht nicht darin, jede Abkantpresse in einer Werkstatt zu ersetzen.
In vielen Produktionsumgebungen ist die Hauptabkantpresse bereits mit der Bearbeitung langer Bleche, Standardteile und der Fertigung von Blechteilen in großen Stückzahlen ausgelastet. Kurze, dicke Bauteile können diesen Arbeitsablauf unterbrechen, da sie andere Werkzeuge, Handhabungsmethoden und Biegebedingungen erfordern.
Eine dedizierte Maschine schafft eine weitere Option.
Die Hauptabkantpresse kann sich weiterhin auf die allgemeine Blechproduktion konzentrieren, während die kompakte Grobble-Biegepresse wiederkehrende Aufträge für kurze, dicke Bleche übernimmt.
Diese Trennung kann sinnvoll sein, wenn starkes Biegen zu einem regelmäßigen Bestandteil der Produktion geworden ist und nicht nur gelegentlich erforderlich ist.
Maschinenspezifikationen sind nützlich, sollten aber erst nach dem Verständnis des Werkstücks erfolgen.
Eine kurze, dicke Platte mit einer einfachen Biegung erfordert unter Umständen eine ganz andere Konfiguration als ein komplexes, schweres Bauteil mit mehreren Biegevorgängen. Materialeigenschaften, Geometrie, Produktionsmenge und Handhabungsbedingungen können die endgültige Maschinenauswahl beeinflussen.
Aus diesem Grund besteht keine Notwendigkeit, eine Maschine nur deshalb auszuwählen, weil ihre technischen Daten größer erscheinen als nötig.
Sinnvoller ist es, die Maschine an die tatsächlichen Biegebedingungen anzupassen.
Die richtige Konfiguration ist nicht die mit den meisten Funktionen. Es ist diejenige, die am besten zu den Anforderungen Ihrer Arbeit passt.
Im nächsten Artikel werden wir uns die konkreten Anwendungsbereiche genauer ansehen. ZYCO Kompakte Schwerblechbiegepresse und die Arten von kurzen, dicken Bauteilen, für deren Bearbeitung es ausgelegt ist.
Lassen Sie Ihre E -Mail -Adresse und -anforderungen, unser professionelles Verkaufsteam wird die am besten geeignete Lösung für Sie entwickeln.


Copyright
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Alle Rechte vorbehalten
.
 NETZWERK UNTERSTÜTZT
 Deutsch
 English
 français
 italiano
 русский
 português
 español
 한국의
 Türkçe
 العربية